در یک ماشین صنعتی، PLC میتواند وضعیت سنسورها را دریافت کند، منطق کنترلی را اجرا کند و موتور، شیر برقی، درایو و سایر تجهیزات را کنترل کند. اما اپراتور چگونه وضعیت ماشین را مشاهده کند؟ چگونه سرعت تولید را تغییر دهد، خطاها را ببیند یا یک فرمان دستی صادر کند؟
یکی از مهمترین پاسخها HMI است.
HMI رابطی میان انسان و ماشین یا فرایند صنعتی ایجاد میکند و اطلاعات سیستم کنترل را به شکلی قابل فهم در اختیار اپراتور قرار میدهد. وضعیت تجهیزات، مقادیر فرایندی، Alarmها، نمودارها، Setpointها و فرمانهای کنترلی میتوانند از طریق HMI نمایش داده یا مدیریت شوند.
در بسیاری از ماشینهای امروزی، HMI به شکل یک پنل صنعتی دارای نمایشگر و صفحه لمسی دیده میشود؛ اما مفهوم HMI بسیار گستردهتر از یک Touch Panel است.
در این راهنما بررسی میکنیم HMI چیست، چگونه با PLC ارتباط برقرار میکند، Tag و Alarm و Trend چه هستند، چه تفاوتی با PLC و SCADA دارد و هنگام انتخاب و طراحی یک HMI صنعتی باید به چه نکاتی توجه کرد.
HMI چیست؟
HMI یا Human Machine Interface رابطی است که امکان تعامل انسان با ماشین، سیستم کنترل یا فرایند صنعتی را فراهم میکند.
به زبان ساده:
Machine / Process ↔ Control System ↔ HMI ↔ Operator
اپراتور از طریق HMI میتواند اطلاعات سیستم را مشاهده کند و در صورت داشتن سطح دسترسی مناسب، فرمانها یا مقادیر موردنیاز را وارد کند.
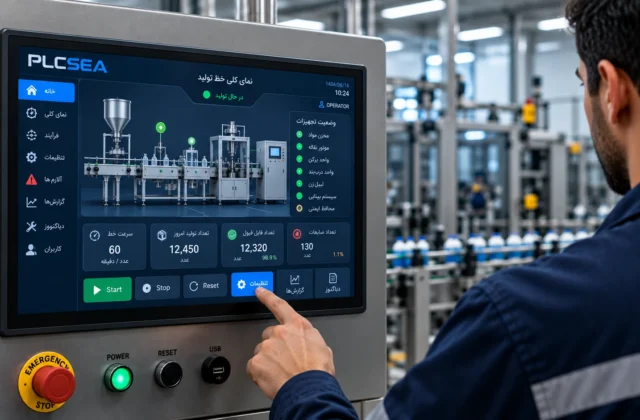
برای مثال HMI یک دستگاه بستهبندی ممکن است اطلاعات زیر را نمایش دهد:
- وضعیت روشن یا خاموش بودن ماشین
- تعداد محصول تولیدشده
- سرعت خط
- وضعیت سنسورها
- وضعیت موتورها
- دمای بخشهای مختلف
- Alarmهای فعال
- Setpointها
- وضعیت Manual یا Automatic
- اطلاعات Batch یا Recipe
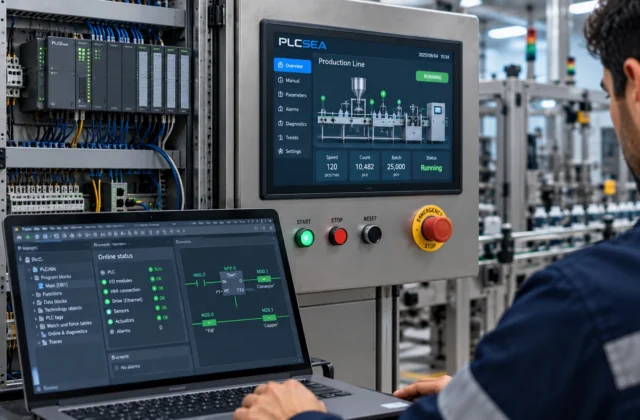
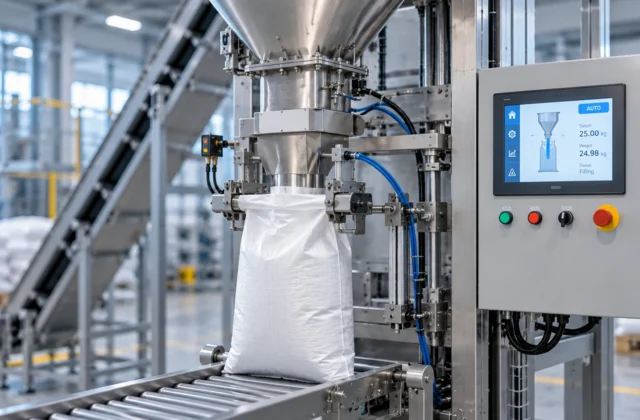
HMIهای صنعتی امروزی میتوانند وضعیت ماشین، Alarmها و دادههای تولید را در زمان اجرا در اختیار اپراتور قرار دهند.
HMI مخفف چیست؟
HMI مخفف:
Human Machine Interface
است.
ترجمه رایج آن در فارسی:
رابط انسان و ماشین
است.
بنابراین HMI الزاماً نام یک نوع نمایشگر نیست؛ بلکه به رابطی که انسان از طریق آن با ماشین یا فرایند تعامل میکند اشاره دارد.
یک پنل لمسی صنعتی یکی از متداولترین شکلهای پیادهسازی HMI است.
HMI در اتوماسیون صنعتی چه کاری انجام میدهد؟
وظیفه اصلی HMI تبدیل اطلاعات فنی سیستم کنترل به اطلاعاتی است که اپراتور بتواند آنها را مشاهده، درک و در صورت مجاز بودن کنترل کند.
برای مثال PLC ممکن است متغیری داشته باشد که سرعت واقعی موتور را نگهداری میکند.
HMI میتواند این مقدار را به شکل زیر نمایش دهد:
Motor Speed: 1450 RPM
به همین ترتیب اگر PLC تشخیص دهد فشار سیستم از حد مجاز عبور کرده است، HMI میتواند Alarm مناسبی به اپراتور نمایش دهد.
وظایف متداول HMI
یک HMI صنعتی بسته به پروژه میتواند برای موارد زیر استفاده شود:
- نمایش وضعیت ماشین
- نمایش مقادیر فرایندی
- ارسال فرمان Start و Stop
- تغییر Setpoint
- نمایش Alarm
- مشاهده Trend
- انتخاب Recipe
- نمایش تعداد تولید
- نمایش وضعیت ورودیها و خروجیها
- مشاهده Diagnostics
- مدیریت کاربران و سطوح دسترسی
- نمایش وضعیت ارتباط تجهیزات
بنابراین HMI فقط یک صفحه زیبا برای ماشین نیست؛ بخشی از معماری بهرهبرداری و مانیتورینگ سیستم است.
Rockwell نیز از مشاهده وضعیت و سلامت فرایند، تغییر پارامترها و مشاهده و پاسخ به Alarmها بهعنوان کاربردهای HMI نام میبرد.
HMI چگونه با PLC ارتباط برقرار میکند؟
در بسیاری از سیستمهای صنعتی، HMI مستقیماً مسئول اجرای منطق اصلی کنترل ماشین نیست.
این وظیفه معمولاً بر عهده PLC یا کنترلر است.
HMI از طریق یک مسیر ارتباطی به کنترلر متصل میشود و دادههای موردنیاز را با آن تبادل میکند.
یک معماری ساده میتواند چنین باشد:
Sensors → PLC → HMI
و برای ارسال فرمان:
Operator → HMI → PLC → Outputs
برای مثال:
اپراتور روی HMI دکمه Start را لمس میکند.
HMI مقدار Tag مربوط به درخواست Start را تغییر میدهد.
PLC این درخواست را دریافت میکند.
سپس خود PLC شرایط ایمنی و منطقی برنامه را بررسی میکند.
اگر شرایط مجاز باشد، PLC فرمان لازم را صادر میکند.
این تفاوت بسیار مهم است:
فشردن Start روی HMI نباید الزاماً به معنی روشن شدن مستقیم موتور باشد.
منطق کنترل و Interlockهای لازم باید مطابق معماری ایمن سیستم در کنترلر اجرا شوند.
ارتباط HMI و PLC چگونه برقرار میشود؟
HMI و PLC برای تبادل اطلاعات باید از یک روش ارتباطی سازگار استفاده کنند.
بسته به تجهیزات، این ارتباط میتواند از طریق Ethernet، Serial یا شبکههای صنعتی انجام شود.
نمونههایی از فناوریها و پروتکلهایی که ممکن است در سیستمهای HMI دیده شوند عبارتاند از:
- Modbus RTU
- Modbus TCP
- EtherNet/IP
- PROFINET
- OPC UA
- پروتکلهای اختصاصی سازندگان
این فهرست به معنی پشتیبانی همه HMIها از همه پروتکلها نیست.
پشتیبانی دقیق باید در مشخصات HMI و PLC مورد استفاده بررسی شود.
برای نمونه Rockwell در محصولات HMI خود از EtherNet/IP و در برخی راهکارها از Modbus، OPC و سایر پروتکلهای صنعتی پشتیبانی میکند.
Tag در HMI چیست؟
یکی از مهمترین مفاهیم در طراحی HMI، Tag است.
Tag را میتوان یک نام یا مرجع منطقی برای یک داده در سیستم دانست.
برای مثال:
Motor_Run
Tank_Level
Temperature_Setpoint
Emergency_Stop_Status
Production_Count
هر Tag میتواند به یک متغیر در PLC، یک Address، یک داده داخلی HMI یا منبع دیگری متصل باشد.
مثال Tag در HMI
فرض کنید PLC متغیری با نام:
Tank_Level
دارد.
HMI میتواند این Tag را بخواند و مقدار آن را به شکل:
سطح مخزن: 72%
نمایش دهد.
یا ممکن است Tag دیگری مانند:
Pump_Run
وجود داشته باشد.
اگر مقدار آن TRUE باشد، HMI میتواند پمپ را در صفحه به حالت سبز نمایش دهد.
Rockwell نیز در محیطهای یکپارچه خود امکان Reference مستقیم متغیرهای کنترلر هنگام ایجاد HMI Tag را ارائه میکند.
چه اطلاعاتی روی HMI نمایش داده میشود؟
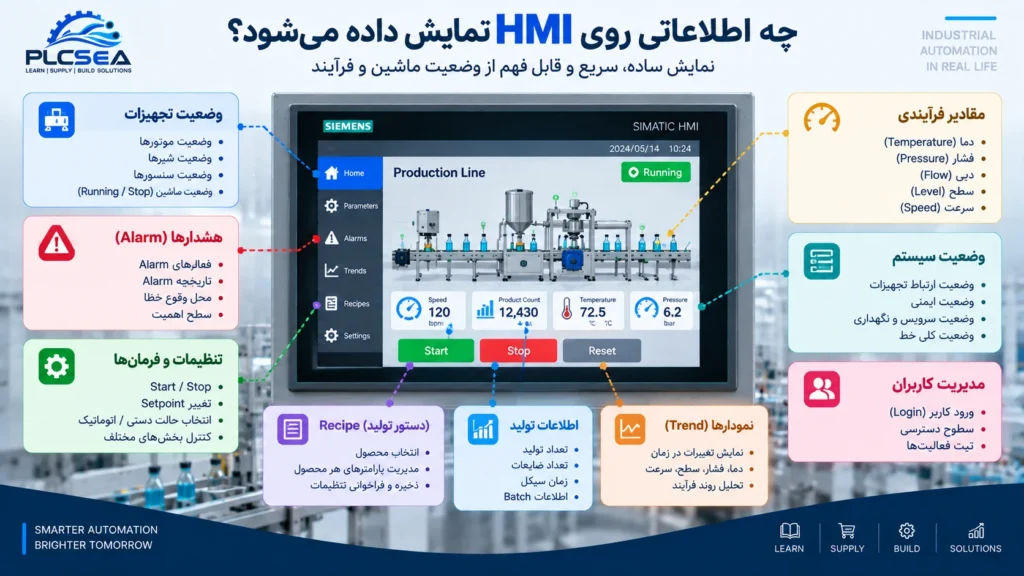
محتوای HMI کاملاً به نوع ماشین و فرایند بستگی دارد.
با این حال چند گروه اطلاعات تقریباً در بسیاری از سیستمهای صنعتی مشترک هستند.
وضعیت تجهیزات
مانند:
- Motor Running
- Valve Open
- Heater On
- Pump Fault
- Sensor Active
مقادیر فرایندی
مانند:
- Temperature
- Pressure
- Flow
- Level
- Speed
- Position
مقادیر تنظیمی
مانند:
- Temperature Setpoint
- Speed Setpoint
- Production Target
- Timer Settings
اطلاعات تولید
مانند:
- Production Count
- Reject Count
- Cycle Time
- Batch Number
وضعیت سیستم
مانند:
- Auto Mode
- Manual Mode
- Communication Status
- Active Alarm
- Maintenance Status
هدف این نیست که تمام دادههای موجود در PLC روی HMI نمایش داده شوند.
فقط اطلاعاتی باید نمایش داده شوند که برای تصمیمگیری، بهرهبرداری، عیبیابی یا نگهداری مفید هستند.
Alarm در HMI چیست؟
Alarm هشداری است که وقوع یک وضعیت مهم یا غیرعادی را به اپراتور اطلاع میدهد.
برای مثال:
- فشار بیش از حد
- دمای بالا
- خطای درایو
- قطع ارتباط
- باز بودن حفاظ
- کمبود مواد
- خطای سنسور
HMI میتواند Alarmهای فعال را نمایش دهد و بسته به طراحی سیستم اطلاعات دیگری مانند زمان وقوع، وضعیت Acknowledge یا تاریخچه Alarm را نیز ارائه کند.
Alarm فقط یک پیام قرمز نیست
یک سیستم Alarm مناسب باید به اپراتور کمک کند بفهمد:
چه اتفاقی افتاده است؟
کجا اتفاق افتاده است؟
چقدر اهمیت دارد؟
چه اقدامی لازم است؟
نمایش دهها Alarm غیرضروری میتواند حتی کار اپراتور را سختتر کند.
بنابراین طراحی Alarm باید بخشی از طراحی مهندسی HMI باشد، نه صرفاً اضافه کردن پیامهای قرمز به صفحات.
Trend در HMI چیست؟
Trend نمایش تغییرات یک یا چند مقدار در طول زمان است.
برای مثال میتوان دمای یک مخزن را در 30 دقیقه گذشته به شکل نمودار نمایش داد.
محور افقی:
Time
محور عمودی:
Temperature
Trend کمک میکند اپراتور فقط مقدار فعلی را نبیند، بلکه رفتار متغیر در طول زمان را نیز مشاهده کند.
Trend چه کاربردی دارد؟
Trend میتواند برای مواردی مانند زیر مفید باشد:
- مشاهده تغییر دما
- بررسی نوسان فشار
- تحلیل سرعت ماشین
- مشاهده تغییر سطح مخزن
- بررسی Setpoint و Process Value
- کمک به عیبیابی
برای مثال:
اگر فشار فعلی 6 bar باشد، فقط میدانیم وضعیت همین لحظه چیست.
اما Trend ممکن است نشان دهد فشار طی 10 دقیقه گذشته بین 4 و 8 bar نوسان کرده است.
این اطلاعات برای تحلیل مشکل بسیار ارزشمندتر است.
Recipe در HMI چیست؟
در بسیاری از ماشینها یک دستگاه باید چند محصول یا فرایند مختلف را اجرا کند.
هر محصول ممکن است مجموعهای از تنظیمات مخصوص خود داشته باشد.
به این مجموعه تنظیمات معمولاً Recipe گفته میشود.
فرض کنید یک دستگاه بستهبندی سه محصول دارد.
Recipe محصول A
سرعت:
60
دمای دوخت:
170°C
زمان دوخت:
0.8 s
Recipe محصول B
سرعت:
45
دمای دوخت:
185°C
زمان دوخت:
1.1 s
به جای اینکه اپراتور هر بار تمام پارامترها را دستی وارد کند، میتواند Recipe مناسب را انتخاب کند.
بسته به معماری سیستم، Recipe ممکن است در HMI، PLC یا سیستم دیگری مدیریت شود.
HMI و PLC چه تفاوتی دارند؟
PLC و HMI دو جزء متفاوت از سیستم اتوماسیون هستند.
| ویژگی | PLC | HMI |
|---|---|---|
| وظیفه اصلی | کنترل و اجرای منطق | تعامل انسان با سیستم |
| دریافت I/O | معمولاً بله | معمولاً از طریق کنترلر/شبکه |
| اجرای Logic | وظیفه اصلی | معمولاً وظیفه اصلی نیست |
| نمایش گرافیکی | محدود یا ندارد | وظیفه اصلی |
| Alarm | تشخیص منطقی میتواند در PLC باشد | نمایش و مدیریت اپراتوری |
| Trend | معمولاً هدف اصلی نیست | میتواند نمایش دهد |
| ورودی اپراتور | محدود | بخش اصلی |
| کنترل ماشین | منطق اصلی | ارسال درخواست/پارامتر به کنترلر |
بنابراین:
PLC مغز اصلی کنترل ماشین است.
و میتوان HMI را در یک تشبیه ساده:
پنجره تعامل اپراتور با سیستم کنترل
دانست.
این تشبیه آموزشی است و جای معماری واقعی سیستم را نمیگیرد.
آیا HMI میتواند جای PLC را بگیرد؟
در معماری متداول ماشینهای صنعتی، خیر.
HMI و PLC وظایف متفاوتی دارند.
PLC برای اجرای منطق کنترلی، مدیریت I/O و کنترل قابل پیشبینی ماشین طراحی میشود.
HMI برای Visualization و Interaction طراحی شده است.
البته برخی تجهیزات مدرن ممکن است قابلیتهای ترکیبی، SoftPLC یا Runtimeهای پیشرفته داشته باشند، اما این موضوع به معماری محصول مربوط است و نباید نتیجه گرفت هر HMI معمولی میتواند جای PLC را بگیرد.
HMI و SCADA چه تفاوتی دارند؟
HMI و SCADA به یکدیگر نزدیکاند، اما یک مفهوم نیستند.
HMI معمولاً روی تعامل اپراتور با یک ماشین، سلول یا فرایند تمرکز دارد.
SCADA معمولاً دامنه وسیعتری برای Supervisory Control، جمعآوری داده، مانیتورینگ چند سیستم، Historian و مدیریت اطلاعات در سطح بالاتر دارد.
| ویژگی | HMI | SCADA |
|---|---|---|
| تمرکز | تعامل اپراتور با ماشین/فرایند | نظارت و جمعآوری داده در مقیاس بزرگتر |
| محدوده | اغلب Machine/Cell Level | Plant/Site/System Level |
| Visualization | بله | بله |
| Alarm | بله | بله |
| Data Collection | معمولاً محدودتر | گستردهتر |
| Historian | بسته به سیستم | رایجتر |
| چند کنترلر | ممکن است | بسیار رایج |
| معماری Client/Server | ممکن است | رایج |
این مرز همیشه کاملاً ثابت نیست؛ HMIهای مدرن میتوانند قابلیتهای بسیار پیشرفتهای داشته باشند و برخی پلتفرمها HMI و SCADA را در یک خانواده نرمافزاری ارائه میکنند.
Inductive Automation نیز تفاوت اصلی را اینگونه توصیف میکند که HMI بیشتر روی نمایش بصری اطلاعات برای نظارت اپراتور متمرکز است، در حالی که SCADA ظرفیت گستردهتری برای Data Collection و عملیات Supervisory دارد.
انواع HMI صنعتی
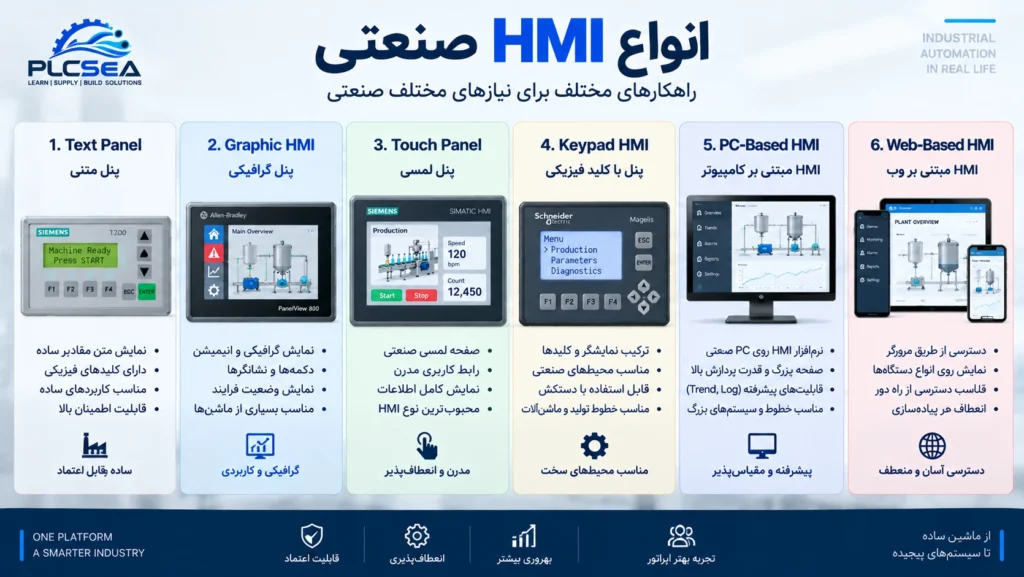
HMI فقط به یک نوع پنل محدود نمیشود.
بسته به کاربرد، معماری و نسل تجهیزات، شکلهای مختلفی از رابط اپراتوری وجود دارد.
Text Panel
در سیستمهای قدیمیتر یا کاربردهای ساده ممکن است از پنلهایی با نمایش متن و کلیدهای فیزیکی استفاده شود.
این تجهیزات برای نمایش پیام، مقدار و فرمانهای ساده مناسب هستند.
Graphic HMI
Graphic HMI امکان نمایش صفحات گرافیکی، Button، Indicator، Alarm و سایر عناصر بصری را فراهم میکند.
این گروه امروزه در ماشینهای صنعتی بسیار رایج است.
Touch Panel HMI
در Touch Panel اپراتور مستقیماً از طریق صفحه لمسی با رابط کاربری تعامل میکند.
برای مثال:
- Start
- Stop
- Settings
- Recipe
- Alarm
- Manual Control
میتوانند روی صفحه قرار گیرند.
Keypad HMI
همه HMIها الزاماً Touch نیستند.
برخی ترمینالهای صنعتی از کلیدهای فیزیکی یا ترکیبی از Display و Keypad استفاده میکنند. برای نمونه Rockwell در برخی Graphic Terminalها گزینههای Keypad یا Touch Screen ارائه میکند.
PC-Based HMI
در سیستمهای بزرگتر ممکن است نرمافزار HMI روی Industrial PC اجرا شود.
این معماری میتواند قابلیتهای گستردهتری برای Visualization، Data Logging و Integration فراهم کند.
Web-Based HMI
در معماریهای جدیدتر، رابط HMI میتواند از طریق فناوریهای Web در Browser یا Clientهای مختلف در دسترس باشد.
این مدل میتواند انعطاف بیشتری برای دسترسی و Deployment ایجاد کند، اما معماری شبکه و Cybersecurity در آن اهمیت بسیار زیادی دارد.
HMI چگونه وضعیت واقعی ماشین را نمایش میدهد؟
فرض کنید روی صفحه HMI یک موتور رسم شده است.
وقتی موتور خاموش است:
Motor = Gray
وقتی روشن است:
Motor = Green
و وقتی Fault دارد:
Motor = Alarm State
HMI برای تعیین این وضعیت باید اطلاعات مرتبط را از سیستم کنترل دریافت کند.
برای مثال PLC ممکن است Tagهایی مانند:
Motor_Run_Feedback
Motor_Fault
Motor_Ready
داشته باشد.
HMI این دادهها را دریافت کرده و Graphic Object را بر اساس وضعیت آنها تغییر میدهد.
نکته مهم این است که برای نمایش وضعیت واقعی بهتر است تا حد امکان از Feedback واقعی استفاده شود، نه فقط Command.
اگر PLC فرمان روشن شدن موتور را صادر کرده باشد، الزاماً به معنی این نیست که موتور واقعاً روشن شده است.
Command و Feedback در HMI چه تفاوتی دارند؟
این یکی از مفاهیم مهم در طراحی HMI است.
Command یعنی چیزی که سیستم درخواست کرده است.
Feedback یعنی چیزی که سیستم گزارش میکند واقعاً اتفاق افتاده است.
برای مثال:
Motor_Start_Command = TRUE
اما:
Motor_Run_Feedback = FALSE
این وضعیت میتواند نشان دهد فرمان صادر شده ولی موتور هنوز Running نشده است.
اگر HMI فقط Command را نمایش دهد، اپراتور ممکن است تصور کند موتور واقعاً روشن است.
بنابراین در طراحی حرفهای صفحات HMI باید میان:
Requested State
و
Actual State
تمایز قائل شد.
Manual و Auto Mode در HMI چیست؟
بسیاری از ماشینها حداقل دو حالت بهرهبرداری دارند:
Automatic Mode
و
Manual Mode
Auto Mode
در حالت Automatic، PLC فرایند را بر اساس Sequence و منطق برنامه اجرا میکند.
Manual Mode
در حالت Manual، اپراتور میتواند برخی تجهیزات را برای راهاندازی، تست یا نگهداری بهصورت جداگانه کنترل کند.
اما Manual Mode نباید به معنی حذف تمام Interlockها و حفاظتها باشد.
اینکه کدام Interlock در Manual فعال باقی بماند، یک تصمیم مهندسی مرتبط با طراحی و Safety سیستم است.
HMI فقط ابزار تعامل با این منطق است.
User Level و دسترسی کاربران در HMI
تمام کاربران نباید الزاماً به تمام تنظیمات ماشین دسترسی داشته باشند.
برای مثال میتوان سطوحی مانند زیر داشت:
Operator
امکان Start/Stop و مشاهده وضعیت.
Supervisor
امکان تغییر برخی Setpointها و Recipeها.
Maintenance
دسترسی به Diagnostics و Manual Control.
Administrator
دسترسی به تنظیمات مدیریتی.
نوع و جزئیات Roleها به پروژه بستگی دارد.
این ساختار از تغییر ناخواسته تنظیمات مهم توسط کاربران غیرمجاز جلوگیری میکند.
مثال عملی HMI در یک خط تولید
فرض کنیم یک خط بستهبندی داریم.
سیستم شامل:
- PLC
- HMI
- چند سنسور
- Conveyor
- Heater
- Pneumatic Valves
- Drive
است.
صفحه Home
اپراتور میتواند ببیند:
- وضعیت ماشین
- سرعت فعلی
- تعداد تولید
- تعداد Reject
- Recipe فعال
- Alarmهای مهم
صفحه Manual
برای تعمیر و نگهداری:
- Conveyor Jog
- Valve Test
- Heater Control
- Sensor Status
نمایش داده میشود.
صفحه Recipe
اپراتور محصول موردنظر را انتخاب میکند.
پارامترهای مرتبط میتوانند شامل:
- سرعت
- دما
- زمان
- طول محصول
باشند.
صفحه Alarm
خطاهایی مانند:
- Drive Fault
- Low Air Pressure
- Emergency Stop
- Sensor Failure
نمایش داده میشوند.
صفحه Trend
برای مثال:
Sealing Temperature
در طول زمان نمایش داده میشود.
در نتیجه اپراتور برای کار با ماشین لازم نیست مستقیماً وارد برنامه PLC شود.
HMI یک لایه عملیاتی کنترلشده بین کاربر و سیستم اتوماسیون ایجاد میکند.
هنگام انتخاب HMI به چه مشخصاتی توجه کنیم؟
انتخاب HMI فقط بر اساس اندازه صفحه صحیح نیست.
اندازه نمایشگر
ابعاد صفحه باید با مقدار اطلاعات و فاصله اپراتور تناسب داشته باشد.
اندازههای مختلفی مانند:
- 4.3 inch
- 7 inch
- 10 inch
- 12 inch
- 15 inch
در بازار دیده میشوند، اما اندازههای قابل ارائه به برند و مدل بستگی دارند.
Resolution
رزولوشن روی میزان اطلاعات قابل نمایش و کیفیت رابط تأثیر دارد.
نوع Touch
فناوری Touch Screen و امکان استفاده در شرایط صنعتی باید بررسی شود.
پورتهای ارتباطی
برای مثال:
- Ethernet
- RS-232
- RS-485
بسته به پروژه ممکن است موردنیاز باشند.
پروتکلهای قابل پشتیبانی
HMI باید بتواند با PLC یا تجهیزات پروژه ارتباط برقرار کند.
این مورد یکی از مهمترین معیارهای انتخاب است.
تعداد Tagها
برخی سیستمها از نظر تعداد Tag یا قابلیتهای Runtime محدودیت دارند.
Alarm و Trend
اگر پروژه نیاز به Alarm History یا Trend دارد، قابلیتهای Runtime باید بررسی شوند.
Recipe
در ماشینهایی با چند محصول، Recipe Management اهمیت زیادی دارد.
Data Logging
اگر ذخیره اطلاعات لازم است، امکانات Logging باید بررسی شوند.
محیط نصب
مواردی مانند:
- دمای کاری
- رطوبت
- ارتعاش
- Dust
- Water
- IP Rating
باید با محیط واقعی پروژه سازگار باشند.
نرمافزار مهندسی
قبل از خرید HMI باید مشخص شود با چه نرمافزاری طراحی میشود و امکانات آن چیسRockwell نیز تأکید میکند انتخاب HMI به Software Selection و System Architecture وابسته است و پس از آن Hardware مناسب انتخاب میشود.
اصول طراحی یک HMI صنعتی مناسب
یک HMI خوب فقط زیبا نیست.
باید اپراتور بتواند سریع و بدون ابهام وضعیت ماشین را درک کند.
اطلاعات مهم باید اولویت داشته باشند
اپراتور نباید برای پیدا کردن Alarm اصلی میان دهها Graphic Object جستجو کند.
رنگ باید معنی داشته باشد
اگر همه چیز رنگی باشد، رنگ دیگر اطلاعات مفیدی منتقل نمیکند.
رنگهای هشدار باید برای وضعیتهایی استفاده شوند که واقعاً نیازمند توجه هستند.
Animation نباید تزئینی باشد
Animation باید وضعیت یا تغییر مهمی را نشان دهد.
حرکتهای غیرضروری میتوانند تمرکز اپراتور را کاهش دهند.
صفحات باید سلسلهمراتب داشته باشند
برای مثال:
Overview → Area → Equipment → Detail
این ساختار Navigation را قابل فهمتر میکند.
Alarm باید قابل اقدام باشد
به جای:
Error 104
پیامی مانند:
Conveyor Drive Fault
برای اپراتور معنی بیشتری دارد.
در صورت امکان اطلاعات تشخیصی مناسب نیز ارائه شود.
Setpointها باید واحد داشته باشند
به جای:
Temperature = 180
بهتر است:
Temperature = 180 °C
نمایش داده شود.
وضعیت Communication باید مشخص باشد
اگر HMI ارتباط خود را با PLC از دست داده است، نباید داده قدیمی را طوری نمایش دهد که اپراتور تصور کند مقدار هنوز معتبر است.
اشتباهات رایج در طراحی HMI
استفاده بیش از حد از رنگ
HMI نباید شبیه یک صفحه تبلیغاتی باشد.
رنگ باید حامل اطلاعات باشد.
استفاده بیش از حد از Animation
چرخیدن فن، حرکت موتور و Flash شدن همه اجزا معمولاً ارزش عملیاتی ایجاد نمیکند.
قرار دادن اطلاعات زیاد در یک صفحه
نمایش همه Tagهای PLC روی یک صفحه باعث افزایش پیچیدگی میشود.
استفاده از فونت بسیار کوچک
HMI باید از فاصله کاری اپراتور قابل خواندن باشد.
نمایش Command به جای Feedback
این اشتباه میتواند وضعیت واقعی ماشین را مبهم کند.
Alarmهای بیش از حد
Alarm Flood میتواند باعث شود Alarmهای مهم در میان پیامهای کماهمیت گم شوند.
نبود User Access
تغییر پارامترهای حساس نباید برای همه کاربران آزاد باشد.
قرار دادن Safety فقط روی HMI
HMI نباید تنها لایه Safety برای عملکردهای خطرناک باشد.
معماری ایمنی باید مستقل و مطابق ارزیابی ریسک و الزامات سیستم طراحی شود.
آیا ماشین بدون HMI میتواند کار کند؟
بله.
وجود HMI برای کارکرد تمام سیستمهای PLC الزامی نیست.
یک ماشین ساده میتواند با:
- Push Button
- Selector Switch
- Pilot Light
- PLC
کار کند.
PLC همچنان میتواند برنامه خود را اجرا کند.
HMI زمانی ارزش بیشتری ایجاد میکند که نیاز داشته باشیم:
- اطلاعات بیشتری نمایش دهیم
- پارامترها را تغییر دهیم
- Alarmها را مدیریت کنیم
- Recipe انتخاب کنیم
- Trend ببینیم
- Diagnostics داشته باشیم
- رابط کاربری انعطافپذیرتری ایجاد کنیم
بنابراین HMI یک ابزار مهم بهرهبرداری و Visualization است، نه شرط ذاتی اجرای PLC.
آیا HMI مستقیماً موتور را کنترل میکند؟
در طراحی متداول، HMI یک درخواست یا Command را به PLC یا کنترلر ارسال میکند.
سپس PLC شرایط منطقی و Interlockهای لازم را بررسی میکند و در صورت مجاز بودن خروجی مناسب را کنترل میکند.
معماری:
HMI → PLC → Output
معمولاً از این تصور بهتر است که:
HMI → Motor
زیرا منطق کنترل، Interlock و Sequence باید در محل مناسب سیستم کنترل اجرا شوند.
امنیت HMI چرا مهم است؟
HMI یکی از نقاط تعامل انسان با سیستم کنترل است و در بسیاری از معماریها به شبکه صنعتی متصل میشود.
بنابراین Security باید بخشی از طراحی باشد.
مواردی مانند:
- User Authentication
- Role-Based Access
- Password Management
- Network Segmentation
- محدود کردن Remote Access
- Backup
- Patch Management
- Logging
- محدود کردن سرویسهای غیرضروری
بسته به معماری سیستم اهمیت دارند.
Remote Access میتواند بسیار مفید باشد، اما باید با کنترلهای امنیتی مناسب پیادهسازی شود. راهکارهای HMI مدرن نیز Remote Access و قابلیتهای Cybersecurity را بهعنوان بخش مهم Connectivity مطرح میکنند.
سؤالات متداول درباره HMI
HMI چیست؟
HMI یا Human Machine Interface رابطی است که به اپراتور امکان مشاهده اطلاعات و تعامل با ماشین یا فرایند صنعتی را میدهد.
HMI مخفف چیست؟
HMI مخفف Human Machine Interface به معنی رابط انسان و ماشین است.
HMI چه ارتباطی با PLC دارد؟
HMI معمولاً از طریق شبکه یا پروتکل ارتباطی با PLC تبادل داده میکند. PLC منطق کنترل را اجرا میکند و HMI اطلاعات را نمایش داده یا درخواستهای اپراتور را به کنترلر منتقل میکند.
آیا HMI همان PLC است؟
خیر. PLC وظیفه اصلی کنترل و اجرای منطق ماشین را بر عهده دارد، در حالی که HMI رابط اپراتور با سیستم است.
آیا HMI همان SCADA است؟
خیر. هر دو برای Visualization و Monitoring استفاده میشوند، اما SCADA معمولاً دامنه گستردهتری برای Supervisory Control، Data Acquisition و مدیریت چند سیستم دارد.
Tag در HMI چیست؟
Tag یک مرجع نرمافزاری برای دادهای مانند وضعیت موتور، دما، فشار یا Setpoint است که HMI میتواند آن را نمایش دهد یا در صورت مجاز بودن تغییر دهد.
Alarm در HMI چیست؟
Alarm پیام یا وضعیت هشداردهندهای است که وقوع شرایط مهم یا غیرعادی سیستم را به اپراتور اطلاع میدهد.
Trend در HMI چیست؟
Trend نموداری است که تغییر یک یا چند مقدار را در طول زمان نمایش میدهد.
Recipe در HMI چیست؟
Recipe مجموعهای از پارامترها و تنظیمات مرتبط با یک محصول یا فرایند است که میتواند برای تغییر سریع تنظیمات ماشین استفاده شود.
آیا HMI بدون PLC کار میکند؟
HMI الزاماً فقط با PLC استفاده نمیشود و میتواند با انواع کنترلرها یا منابع داده سازگار ارتباط برقرار کند. اما در یک سیستم PLC-based، معمولاً HMI اطلاعات خود را از PLC دریافت کرده و فرمانها را با آن مبادله میکند.
آیا همه HMIها صفحه لمسی دارند؟
خیر. HMI میتواند Touch Panel، Keypad Terminal، Industrial PC یا حتی رابط نرمافزاری مبتنی بر Client/Web باشد. Rockwell نیز ترمینالهایی با Touch یا Keypad و راهکارهای PC-based ارائه میکند.
برای انتخاب HMI چه چیزی مهمتر است؟
یک معیار واحد وجود ندارد. سازگاری با PLC و پروتکلها، نرمافزار مهندسی، اندازه و رزولوشن صفحه، امکانات Alarm/Trend/Recipe، شرایط محیطی، تعداد Tagها، Security و نیاز آینده پروژه باید با هم بررسی شوند.
جمعبندی
HMI یا Human Machine Interface رابط میان انسان و ماشین یا فرایند صنعتی است.
HMI اطلاعات سیستم کنترل را به شکلی قابل فهم نمایش میدهد و امکان تعامل کنترلشده اپراتور با ماشین را فراهم میکند.
در یک معماری رایج:
Sensors → PLC → HMI → Operator
و برای فرمان:
Operator → HMI → PLC → Machine
PLC منطق اصلی کنترل را اجرا میکند و HMI نقش Visualization و Interaction را بر عهده دارد.
قابلیتهایی مانند:
Tag، Alarm، Trend، Recipe، User Management، Diagnostics و Data Logging
میتوانند HMI را از یک نمایشگر ساده به بخش مهمی از سیستم بهرهبرداری ماشین تبدیل کنند.
اما کیفیت HMI فقط به سختافزار یا اندازه صفحه وابسته نیست.
یک HMI حرفهای باید اطلاعات درست را در زمان درست و به شکلی واضح به اپراتور نشان دهد و مسیر تصمیمگیری و عیبیابی را سادهتر کند.
به همین دلیل طراحی HMI بخشی از مهندسی سیستم اتوماسیون است، نه صرفاً طراحی چند صفحه گرافیکی.