اگر وارد یک خط تولید، دستگاه بستهبندی، سیستم انتقال مواد یا بسیاری از ماشینآلات صنعتی شوید، معمولاً یک کنترلکننده در قلب سیستم وجود دارد که وضعیت سنسورها را بررسی میکند، منطق کنترلی را اجرا میکند و بر اساس آن به تجهیزات مختلف فرمان میدهد.
یکی از متداولترین کنترلکنندهها برای انجام این کار PLC است.
PLC مخفف Programmable Logic Controller و به معنی کنترلگر منطقی برنامهپذیر است. PLC یک کنترلکننده صنعتی است که برنامهای مشخص در حافظه آن قرار میگیرد و بر اساس این برنامه، اطلاعات ورودی را دریافت و پردازش کرده و خروجیهای سیستم را کنترل میکند.
به زبان ساده:
ورودیها → PLC → پردازش منطق → خروجیها
برای مثال، یک سنسور میتواند حضور یک قطعه را تشخیص دهد. PLC این سیگنال را دریافت میکند، شرایط تعریفشده در برنامه را بررسی میکند و در صورت برقرار بودن شرایط، فرمان روشنشدن موتور، فعالشدن شیر برقی یا انجام عملیات دیگری را صادر میکند.
تعریف صنعتی Rockwell نیز کنترلکننده برنامهپذیر را یک سیستم کنترل صنعتی دارای پردازنده، حافظه و رابطهای ورودی/خروجی توصیف میکند که میتواند وظایفی مانند کنترل I/O، منطق، زمانبندی، شمارش و ارتباطات را اجرا کند.
PLC چرا به وجود آمد؟
پیش از گسترش PLCها، بسیاری از سیستمهای کنترل صنعتی با تعداد زیادی رله، تایمر، کنتاکتور و سیمکشی کنترلی ساخته میشدند.
فرض کنید قرار بود ترتیب عملکرد یک دستگاه تغییر کند. در یک سیستم رلهای پیچیده، ممکن بود لازم باشد بخشی از سیمکشی تابلو تغییر کند، رلههای جدید اضافه شوند یا مدار کنترل دوباره طراحی شود.
PLC بخش بزرگی از این منطق را به نرمافزار منتقل کرد.
در نتیجه، بسیاری از تغییرات منطقی سیستم را میتوان با اصلاح برنامه کنترل انجام داد؛ هرچند تجهیزات قدرت، حفاظت، ایمنی و رابطهای فیزیکی همچنان بخش ضروری سیستم صنعتی هستند.
PLC چه کاری انجام میدهد؟
وظیفه اصلی PLC را میتوان در سه مرحله ساده خلاصه کرد:
۱. دریافت اطلاعات از محیط
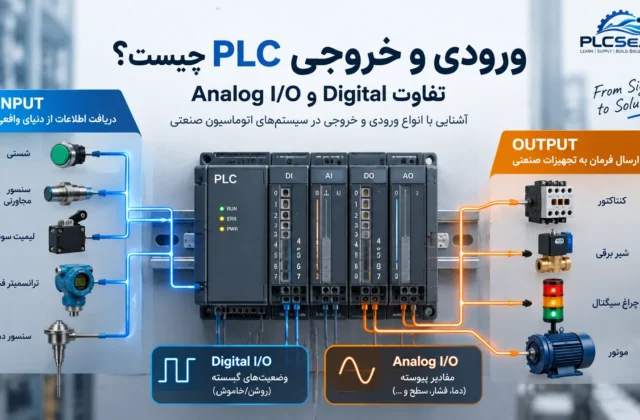
PLC از طریق ورودیها وضعیت تجهیزات مختلف را دریافت میکند؛ مانند:
- شستیها
- سنسورهای مجاورتی
- لیمیت سوئیچها
- سنسورهای فشار
- سنسورهای دما
- ترانسمیترها
۲. پردازش اطلاعات
CPU برنامهای را که مهندس یا برنامهنویس نوشته اجرا میکند و بر اساس وضعیت ورودیها، دادههای داخلی، تایمرها، شمارندهها و سایر شرایط تصمیم میگیرد.
۳. کنترل خروجیها
در نهایت PLC میتواند خروجیهایی را برای کنترل تجهیزاتی مانند کنتاکتور، شیر برقی، چراغ، آلارم یا تجهیزات واسط تولید کند.
این چرخه در هنگام کار کنترلکننده بهطور مداوم تکرار میشود. Rockwell نیز عملکرد عمومی PLC/PAC را بهصورت اسکن ورودی، پردازش، کنترل خروجی و ارتباطات توضیح میدهد.
اجزای اصلی PLC
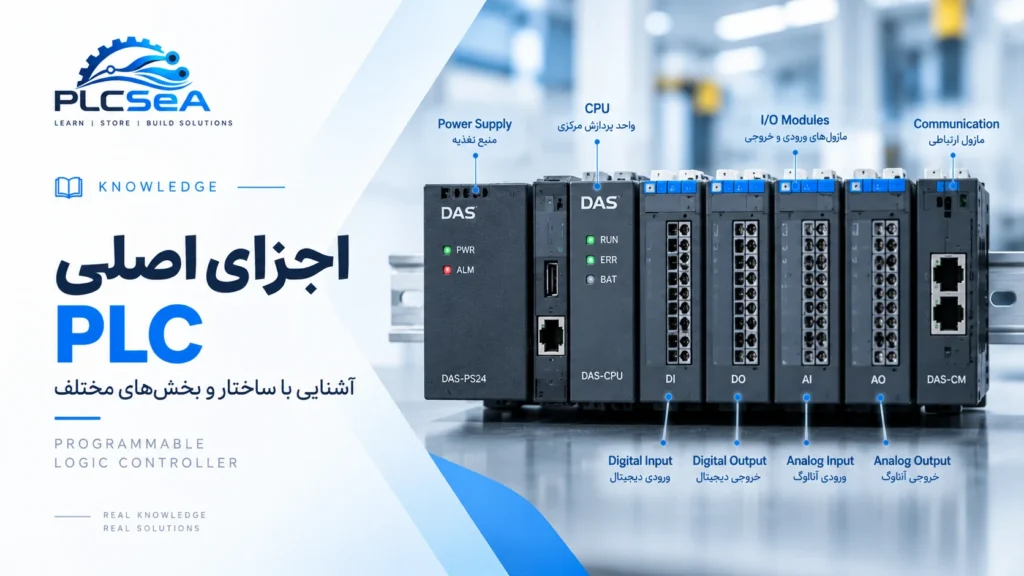
ساختار دقیق PLCها بسته به مدل و سازنده متفاوت است، اما برای درک اولیه میتوان یک سیستم PLC را به چند بخش اصلی تقسیم کرد.
۱. CPU
CPU یا Central Processing Unit بخش پردازشی کنترلکننده است.
برنامه کاربر در این قسمت اجرا میشود و CPU وظایفی مانند اجرای منطق کنترلی، پردازش دادهها، مدیریت حافظه، ارتباطات و تشخیص برخی خطاها را بر عهده دارد.
میتوان CPU را مغز سیستم کنترل دانست، هرچند عملکرد واقعی PLC به مجموعه CPU، حافظه، I/O و سایر اجزای سیستم وابسته است.
۲. ورودیها
PLC باید بتواند وضعیت دنیای واقعی را دریافت کند. این وظیفه بر عهده ورودیهاست.
ورودیها بهطور کلی میتوانند دیجیتال یا آنالوگ باشند.
ورودی دیجیتال
برای وضعیتهایی استفاده میشود که معمولاً دو حالت منطقی دارند؛ مانند:
ON / OFF
برای مثال:
- فشرده یا آزاد بودن شستی
- تشخیص یا عدم تشخیص قطعه توسط سنسور
- فعال یا غیرفعال بودن یک سوئیچ
ورودی آنالوگ
برای اندازهگیری کمیتهایی استفاده میشود که مقدار متغیر دارند؛ مانند:
- دما
- فشار
- سطح
- جریان
- سرعت
سیگنالهایی مانند 0–10 V و 4–20 mA از نمونههای رایج در سیستمهای صنعتی هستند.
جزئیات ورودی دیجیتال و آنالوگ را در مقالات مستقل دانشنامه بررسی خواهیم کرد.
۳. خروجیها
خروجیها راهی هستند که PLC از طریق آنها نتیجه تصمیم خود را به سیستم منتقل میکند.
خروجی PLC ممکن است برای کنترل یا فرمان به تجهیزاتی مانند:
- کنتاکتور
- شیر برقی
- چراغ سیگنال
- آلارم
- رله واسط
استفاده شود.
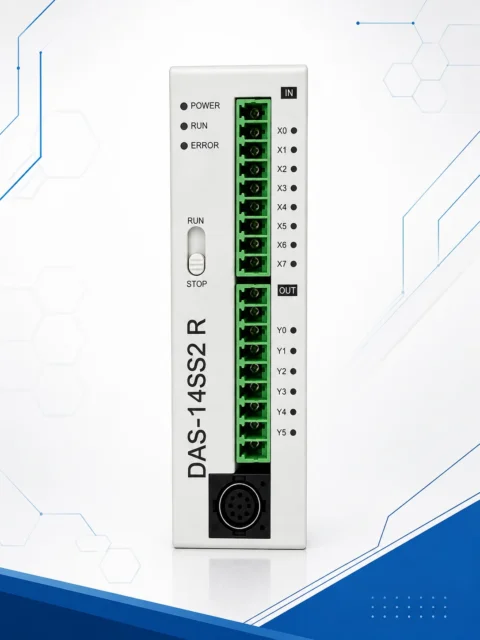
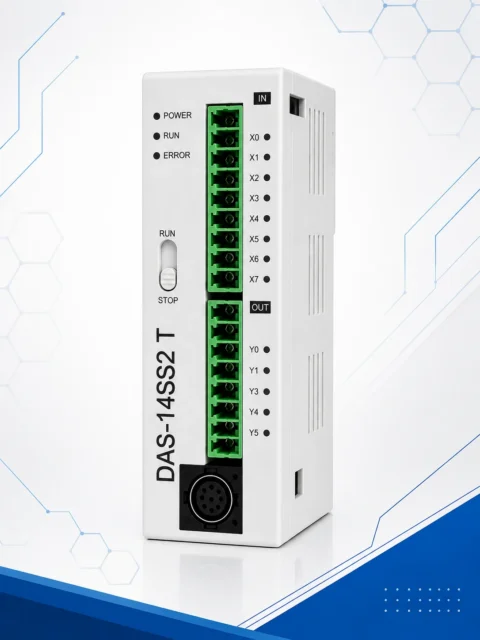
خروجیهای دیجیتال PLC نیز میتوانند معماریهای متفاوتی مانند رلهای یا ترانزیستوری داشته باشند و انتخاب نوع خروجی به کاربرد وابسته است.
۴. حافظه
PLC برای نگهداری برنامه و دادههای موردنیاز سیستم از حافظه استفاده میکند.
بسته به معماری کنترلکننده، حافظه میتواند شامل برنامه کاربر، متغیرها، وضعیتها، پارامترها و دادههای مختلف سیستم باشد.
نحوه سازماندهی حافظه بین خانوادههای مختلف PLC یکسان نیست؛ بنابراین نباید ساختار حافظه یک برند را به همه PLCها تعمیم داد.
۵. منبع تغذیه
PLC و ماژولهای آن برای کار به تغذیه الکتریکی مناسب نیاز دارند.
نوع و ولتاژ تغذیه به مدل دستگاه وابسته است و هنگام طراحی تابلو باید مشخصات فنی همان تجهیز بررسی شود.
۶. رابطهای ارتباطی
PLCهای امروزی معمولاً فقط با ورودی و خروجی مستقیم کار نمیکنند و میتوانند با تجهیزات دیگری نیز ارتباط داشته باشند؛ برای مثال:
- HMI
- درایو
- سروو
- Remote I/O
- سایر PLCها
- سیستمهای مانیتورینگ و SCADA
پروتکلها و رابطهای قابل استفاده کاملاً به کنترلکننده و تجهیزات انتخابشده وابستهاند.
PLC چگونه کار میکند؟
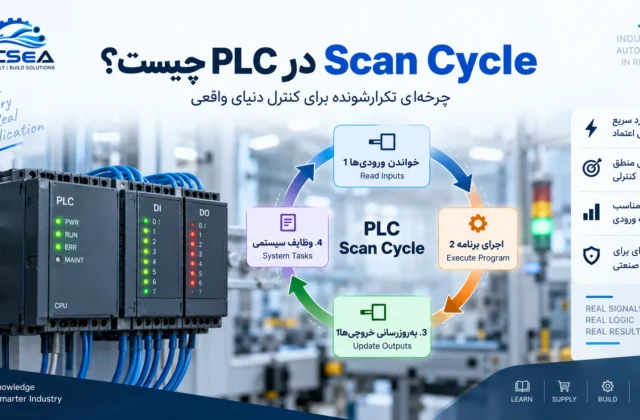
برای فهم عملکرد PLC باید با مفهوم مهمی به نام Scan Cycle آشنا شویم.
در یک توضیح مقدماتی، چرخه کاری کلاسیک PLC را میتوان اینگونه نمایش داد:
خواندن ورودیها → اجرای برنامه → تعیین/بهروزرسانی خروجیها → تکرار چرخه
فرض کنید یک سنسور به ورودی PLC متصل شده است.
PLC وضعیت آن را دریافت میکند. سپس برنامه بررسی میکند:
اگر سنسور فعال بود و شرایط لازم برقرار بود، خروجی موتور فعال شود.
CPU منطق را اجرا میکند و نتیجه مناسب برای خروجی ایجاد میشود. سپس چرخه دوباره تکرار میشود.
در کنترلکنندههای کلاسیک، این چرخه میتواند بسیار سریع تکرار شود. مستندات Rockwell برای PLC-5 نیز میان Program Scan و I/O Scan تمایز قائل میشود.
البته این یک مدل آموزشی سادهشده است. PLCهای مدرن میتوانند Taskهای دورهای، Event-driven، Interrupt و روشهای اجرایی دیگری نیز داشته باشند؛ بنابراین Scan Cycle را نباید یک قانون اجرایی کاملاً یکسان برای تمام کنترلکنندهها تصور کرد.
PLC چگونه برنامهنویسی میشود؟
برای اینکه PLC بداند در شرایط مختلف چه کاری انجام دهد، باید برنامه کنترل روی آن پیادهسازی شود.
یکی از شناختهشدهترین زبانهای برنامهنویسی PLC، Ladder Diagram یا LD است.
اما PLC فقط با Ladder برنامهنویسی نمیشود.
استاندارد IEC 61131-3 چارچوب مهمی برای زبانهای برنامهنویسی کنترلکنندههای صنعتی ارائه میکند. محیط CODESYS نیز زبانهایی مانند LD، FBD، ST و SFC را در چارچوب این استاندارد پشتیبانی میکند.
Ladder Diagram (LD)
زبانی گرافیکی با ساختاری الهامگرفته از مدارهای رلهای است.
Function Block Diagram (FBD)
منطق سیستم با بلوکهای عملکردی و ارتباط بین آنها نمایش داده میشود.
Structured Text (ST)
یک زبان متنی سطحبالا برای نوشتن الگوریتمها و منطقهای پیچیدهتر است.
Sequential Function Chart (SFC)
برای نمایش و سازماندهی فرآیندهایی که دارای مراحل و Transitionهای مشخص هستند کاربرد دارد.
در مقالات بعدی دانشنامه هرکدام را جداگانه بررسی خواهیم کرد.
PLC در چه صنایعی استفاده میشود؟
PLC را میتوان در طیف وسیعی از سیستمهای اتوماسیون مشاهده کرد؛ از یک ماشین مستقل تا خطوط تولید بزرگ.
برای مثال:
- ماشینآلات بستهبندی
- خطوط مونتاژ
- سیستمهای انتقال و نوار نقاله
- ماشینآلات پرکن
- سیستمهای پمپاژ
- تجهیزات فرآیندی
- سیستمهای کنترل دما و فشار
- خطوط تولید خودکار
- ماشینآلات صنعتی سفارشی
نوع PLC موردنیاز برای هرکدام از این کاربردها میتواند کاملاً متفاوت باشد.
PLC کامپکت و ماژولار چیست؟
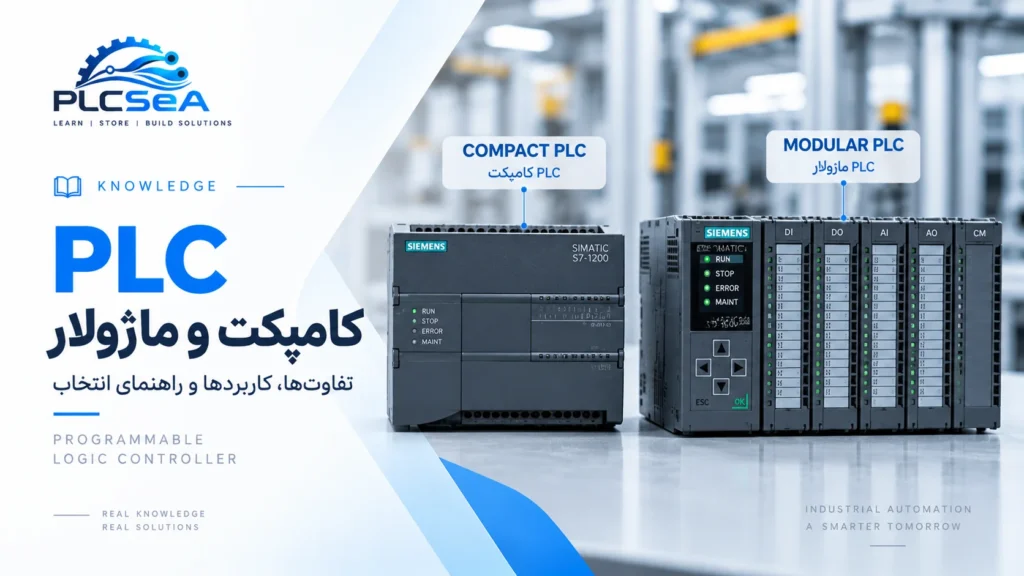
یکی از تقسیمبندیهای رایج PLCها، Compact و Modular است.
PLC کامپکت
در یک PLC کامپکت معمولاً CPU و مجموعه مشخصی از I/O و امکانات پایه در یک واحد یکپارچه قرار دارند.
این نوع کنترلکننده میتواند برای ماشینها و سیستمهای کوچکتر مناسب باشد.
PLC ماژولار
در سیستم ماژولار میتوان اجزای مختلف را بر اساس نیاز پروژه انتخاب و در کنار یکدیگر قرار داد.
برای مثال:
CPU + Digital Input + Digital Output + Analog Input + Communication Module
این معماری برای سیستمهایی که نیاز به توسعه یا ترکیب I/Oهای مختلف دارند انعطاف بیشتری ایجاد میکند.
اسناد آموزشی Siemens نیز میان کنترلکنندههای Compact با I/O از پیش تعیینشده و سیستمهای Modular قابل توسعه تمایز قائل میشوند.
تفاوت PLC با مدار رلهای چیست؟
هر دو میتوانند برای پیادهسازی منطق کنترل استفاده شوند، اما روش انجام کار متفاوت است.
| ویژگی | PLC | کنترل رلهای |
|---|---|---|
| پیادهسازی منطق | نرمافزاری | عمدتاً سختافزاری |
| تغییر منطق | معمولاً با تغییر برنامه | معمولاً نیازمند تغییر مدار |
| تایمر و شمارنده | نرمافزاری/داخلی | معمولاً تجهیزات جداگانه |
| منطق پیچیده | مناسب | با افزایش پیچیدگی دشوارتر |
| عیبیابی | ابزارهای نرمافزاری و Diagnostics | عمدتاً بررسی مدار |
| توسعه سیستم | وابسته به معماری، معمولاً انعطافپذیرتر | نیازمند تغییرات سختافزاری بیشتر |
این به معنی حذف رلهها از سیستم PLC نیست. رلهها، کنتاکتورها و تجهیزات واسط همچنان در بسیاری از تابلوهای کنترل PLC کاربرد دارند.
تفاوت PLC با میکروکنترلر چیست؟
PLC و میکروکنترلر هر دو قابلیت اجرای برنامه و کنترل سختافزار را دارند، اما برای یک هدف واحد طراحی نشدهاند.
PLC یک پلتفرم کنترل صنعتی است که برای یکپارچهشدن با تجهیزات اتوماسیون، I/O صنعتی، ابزارهای مهندسی و محیطهای عملیاتی صنعتی طراحی میشود.
میکروکنترلر معمولاً یک جزء الکترونیکی است که طراح میتواند بر اساس آن سختافزار و نرمافزار اختصاصی یک محصول را توسعه دهد.
بنابراین سؤال «PLC بهتر است یا میکروکنترلر؟» بدون مشخصکردن کاربرد، سؤال دقیقی نیست.
مزایای استفاده از PLC
بسته به پروژه، PLC میتواند مزایایی مانند موارد زیر داشته باشد:
- تغییرپذیری منطق کنترل
- کاهش پیچیدگی مدارهای کنترلی بزرگ
- امکان مانیتورینگ و عیبیابی
- قابلیت توسعه I/O در بسیاری از خانوادهها
- ارتباط با سایر تجهیزات اتوماسیون
- امکان استفاده از تایمرها، شمارندهها و توابع نرمافزاری
- مناسببودن برای بسیاری از محیطها و کاربردهای صنعتی
اما استفاده از PLC همیشه بهترین پاسخ نیست. هزینه، تعداد I/O، سرعت موردنیاز، الزامات Safety، Motion، شبکه، شرایط محیطی و پیچیدگی پروژه باید در انتخاب معماری کنترل لحاظ شوند.
برای انتخاب PLC باید چه چیزهایی را بررسی کنیم؟
انتخاب PLC فقط بر اساس تعداد ورودی و خروجی انجام نمیشود.
حداقل باید موارد زیر بررسی شوند:
تعداد و نوع I/O
چند ورودی و خروجی دیجیتال یا آنالوگ نیاز داریم؟
نوع خروجی
Relay، Transistor یا ساختار دیگری موردنیاز است؟
سرعت پردازش
آیا پروژه شامل شمارش سریع، Positioning یا عملیات حساس به زمان است؟
ارتباطات
PLC باید با چه تجهیزات و شبکههایی ارتباط برقرار کند؟
قابلیت توسعه
آیا در آینده I/O یا تجهیزات بیشتری به سیستم اضافه خواهند شد؟
Motion Control
آیا کنترل Servo یا محورهای حرکتی بخشی از پروژه است؟
محیط نصب
دما، نویز الکتریکی، نوع تابلو و سایر شرایط محیطی چیست؟
نرمافزار و پشتیبانی
محیط برنامهنویسی، مستندات، قطعات، پشتیبانی و دانش فنی موجود نیز در انتخاب اهمیت دارند.
یک مثال ساده از عملکرد PLC
یک نوار نقاله را در نظر بگیرید.
روی مسیر یک سنسور وجود دارد که ورود محصول را تشخیص میدهد.
سیستم میتواند به شکل ساده زیر کار کند:
۱. سنسور محصول را تشخیص میدهد.
۲. ورودی PLC فعال میشود.
۳. PLC برنامه را اجرا میکند.
۴. شرایط ایمنی و منطقی بررسی میشوند.
۵. PLC فرمان لازم را به خروجی میدهد.
۶. تجهیز مربوطه از طریق مدار مناسب کنترل میشود.
در یک ماشین واقعی، منطق ممکن است شامل دهها یا هزاران شرط، تایمر، شمارنده، Interlock، Alarm و ارتباط شبکه باشد؛ اما اصل دریافت اطلاعات، تصمیمگیری و کنترل همچنان پایه فهم PLC است.
سؤالات متداول درباره PLC
PLC مخفف چیست؟
PLC مخفف Programmable Logic Controller به معنی کنترلگر منطقی برنامهپذیر است.
آیا PLC همان کامپیوتر است؟
PLC یک سیستم پردازشی قابل برنامهریزی است، اما برای کاربردهای کنترل صنعتی طراحی شده و معماری، I/O و محیط مهندسی آن با یک کامپیوتر عمومی تفاوت دارد.
آیا همه PLCها با Ladder برنامهنویسی میشوند؟
خیر. Ladder بسیار رایج است، اما زبانها و روشهای دیگری مانند FBD، ST و SFC نیز در سیستمهای PLC استفاده میشوند.
آیا PLC فقط ورودی و خروجی دیجیتال دارد؟
خیر. بسته به مدل و ماژولهای قابل استفاده، PLC میتواند با ورودی و خروجی دیجیتال، آنالوگ و انواع تجهیزات ارتباطی و تخصصی کار کند.
Scan Time چیست؟
Scan Time مدت زمانی است که اجرای یک چرخه یا بخش مشخصی از چرخه پردازشی PLC طول میکشد. تعریف دقیق و نحوه محاسبه آن به معماری کنترلکننده وابسته است. در مقاله مستقلی Scan Cycle را دقیقتر بررسی خواهیم کرد.
جمعبندی
PLC یکی از اجزای اصلی بسیاری از سیستمهای اتوماسیون صنعتی است.
این کنترلکننده اطلاعات را از تجهیزات ورودی دریافت میکند، برنامه تعریفشده را اجرا میکند و بر اساس نتیجه پردازش، خروجیها و سایر بخشهای سیستم را کنترل میکند.
اما شناخت PLC فقط با دانستن تعریف آن تمام نمیشود.
برای درک واقعی PLC باید قدمبهقدم با ساختار سختافزار، I/O، Scan Cycle، برنامهنویسی، شبکههای صنعتی و روش انتخاب کنترلکننده آشنا شویم.