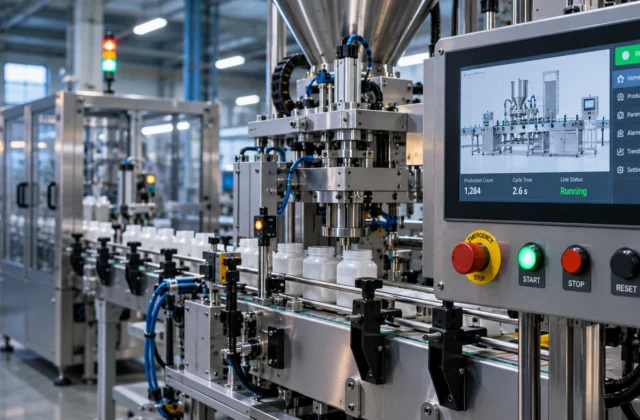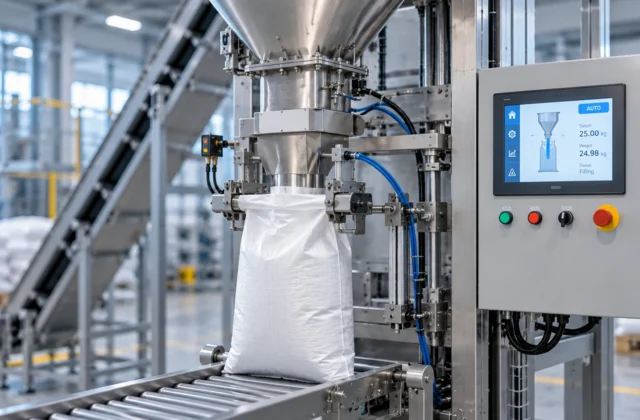
HMI فقط یک صفحه گرافیکی نیست
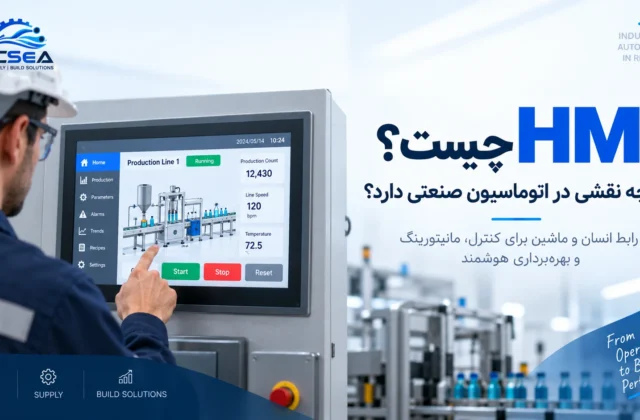
در یک سیستم اتوماسیون صنعتی، HMI رابط بین اپراتور و سیستم کنترل است.
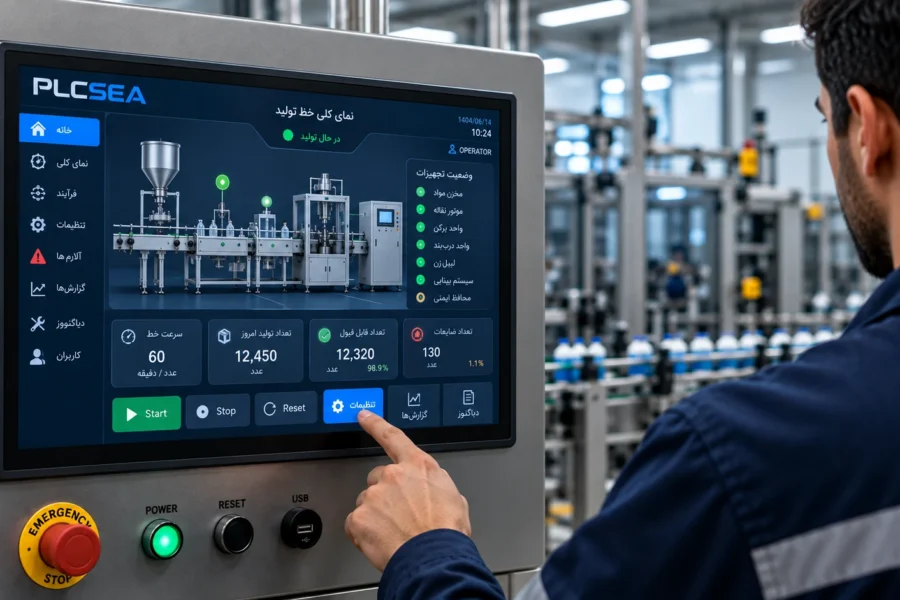
نمایش چند چراغ، دکمه و عدد بهتنهایی یک رابط مناسب ایجاد نمیکند. اپراتور باید بتواند در مدت کوتاهی متوجه شود ماشین در چه وضعیتی قرار دارد، چه بخشی فعال است، چرا یک فرمان اجرا نمیشود و در صورت وقوع خطا چه اتفاقی افتاده است.
به همین دلیل طراحی HMI باید همزمان با منطق PLC و فرآیند واقعی ماشین انجام شود.
طراحی ساختار صفحات
قبل از طراحی ظاهر صفحات، معماری اطلاعات HMI مشخص میشود.
بسته به پروژه، ساختار میتواند شامل بخشهایی مانند:
- Overview
- Machine Status
- Manual Control
- Automatic Operation
- Parameters
- Alarms
- Diagnostics
- Maintenance
- Recipe
- Trends
باشد.
تعداد و ساختار صفحات بر اساس پیچیدگی ماشین و نیاز اپراتور تعیین میشود، نه صرفاً اندازه نمایشگر.
نمایش وضعیت ماشین و فرآیند
یکی از وظایف اصلی HMI، تبدیل اطلاعات داخلی سیستم کنترل به اطلاعات قابل فهم برای اپراتور است.
وضعیت سنسورها، موتورها، شیرها، درایوها و مراحل فرآیند باید به شکلی نمایش داده شود که تشخیص وضعیت سیستم نیازمند بررسی مستقیم برنامه PLC نباشد.
برای مثال میتوان وضعیتهایی مانند:
- Running
- Stopped
- Ready
- Fault
- Manual
- Automatic
- Communication Status
را بهصورت مشخص نمایش داد.
طراحی Manual Control
صفحات Manual برای راهاندازی، تست و عیبیابی تجهیزات اهمیت زیادی دارند.
در این صفحات میتوان امکان کنترل تجهیزات مشخصی مانند موتور، شیر یا عملگر را در اختیار کاربر مجاز قرار داد.
اما فرمان Manual نباید بدون توجه به منطق سیستم اجرا شود.
شرایط مجاز فرمان، Interlockها و محدودیتهای لازم همچنان باید در طراحی سیستم کنترل در نظر گرفته شوند.
تنظیم پارامترهای فرآیند
بسیاری از ماشینها برای محصولات یا شرایط مختلف به تنظیم پارامتر نیاز دارند.
این پارامترها میتوانند شامل زمانها، سرعتها، Setpointها، تعداد سیکل، حدود کنترلی یا سایر مقادیر فرآیندی باشند.
در طراحی HMI مشخص میشود:
- چه پارامترهایی قابل تغییر هستند
- محدوده مجاز هر مقدار چیست
- چه کاربری اجازه تغییر دارد
- مقدار فعلی چگونه نمایش داده میشود
- تغییرات چگونه به PLC منتقل میشوند
این ساختار احتمال ورود مقادیر اشتباه و رفتار غیرمنتظره سیستم را کاهش میدهد.
Alarm و Fault Management
نمایش یک پیام عمومی مانند «خطا در سیستم» برای عیبیابی کافی نیست.
Alarm باید تا حد امکان مشخص کند چه تجهیز یا بخشی دچار مشکل شده و چه شرایطی باعث ایجاد خطا شده است.
بسته به سیستم، HMI میتواند اطلاعاتی مانند:
- Alarm فعال
- تاریخچه Alarmها
- زمان وقوع
- وضعیت تأیید
- وضعیت تجهیزات مرتبط
- راهنمای اولیه عیبیابی
را نمایش دهد.
ساختار Alarm در HMI باید با Fault Logic برنامه PLC هماهنگ باشد.
Diagnostics و عیبیابی
یک HMI مناسب میتواند زمان عیبیابی ماشین را به میزان قابل توجهی کاهش دهد.
صفحات Diagnostics میتوانند وضعیت I/Oها، ارتباط تجهیزات، Interlockها و شرایط لازم برای اجرای فرمانها را نمایش دهند.
برای مثال اگر یک موتور روشن نمیشود، تکنسین بهجای بررسی بخشهای مختلف برنامه PLC میتواند ببیند کدام شرط اجازه Start را صادر نکرده است.
سطح اطلاعات Diagnostic بر اساس نیاز پروژه تعیین میشود.
ارتباط HMI و PLC
ساختار ارتباط بین HMI و PLC بخش مهمی از پروژه است.
Tagها و دادههای تبادلشده باید به شکلی سازماندهی شوند که نگهداری پروژه در آینده دشوار نشود.
این بخش میتواند شامل:
- Command
- Status
- Parameters
- Alarm Data
- Diagnostic Data
- Recipe Data
- Communication Status
باشد.
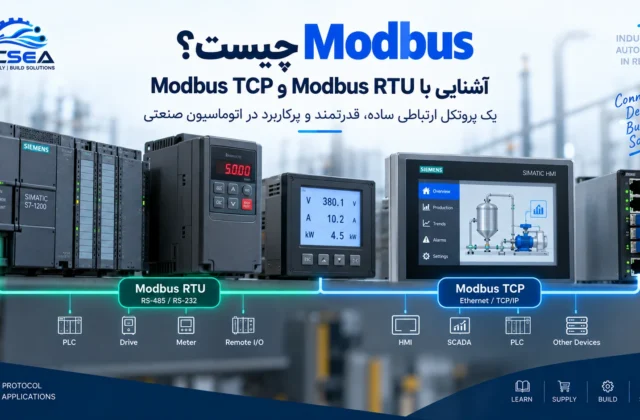
نوع ارتباط نیز بر اساس تجهیزات پروژه انتخاب میشود و میتواند از Ethernet صنعتی، Modbus TCP، Modbus RTU یا پروتکلهای پشتیبانیشده توسط PLC و HMI استفاده کند.
سطح دسترسی کاربران
در بعضی ماشینها تمام تنظیمات نباید در اختیار همه کاربران قرار گیرد.
بسته به قابلیت HMI و نیاز پروژه میتوان سطوح دسترسی متفاوتی برای اپراتور، تکنسین یا مدیر سیستم تعریف کرد.
برای مثال اپراتور میتواند ماشین را کنترل کند، در حالی که تغییر پارامترهای حساس یا ورود به صفحات سرویس فقط برای کاربران مجاز امکانپذیر باشد.
طراحی برای محیط صنعتی
طراحی HMI صنعتی با طراحی یک وبسایت یا اپلیکیشن معمولی تفاوت دارد.
خوانایی، سرعت تشخیص وضعیت و جلوگیری از برداشت اشتباه اهمیت بیشتری از تزئینات بصری دارد.
در طراحی رابط مواردی مانند سلسلهمراتب اطلاعات، اندازه عناصر کنترلی، کنتراست، وضعیت فعال و غیرفعال تجهیزات و استفاده هدفمند از رنگها در نظر گرفته میشود.
رنگهای هشدار نیز باید برای انتقال وضعیت واقعی سیستم استفاده شوند، نه صرفاً زیبایی رابط.
تست HMI و ارتباط با سیستم کنترل
پس از توسعه صفحات، عملکرد HMI همراه با منطق PLC بررسی میشود.
بسته به پروژه، تست میتواند شامل:
- بررسی Tagها
- تست Command و Status
- بررسی صفحات Manual
- تست Parameterها
- بررسی Alarmها
- تست Diagnostics
- بررسی سطح دسترسی
- تست قطع و برقراری ارتباط
- بررسی رفتار رابط در وضعیتهای مختلف ماشین
باشد.
بخشی از این بررسیها ممکن است در مرحله Commissioning و روی تجهیزات واقعی تکمیل شود.
این سرویس برای چه پروژههایی مناسب است؟
طراحی و توسعه HMI میتواند برای:
- ماشینآلات صنعتی
- خطوط تولید
- ماشینهای بستهبندی
- تجهیزات صنایع غذایی
- سیستمهای پمپاژ
- تابلوهای کنترل
- سیستمهای مانیتورینگ
- ماشینآلات OEM
- پروژههای Retrofit
- سیستمهای مبتنی بر PLC
استفاده شود.
خروجی پروژه
بسته به Scope پروژه، خروجی میتواند شامل پروژه HMI، ساختار صفحات، Tag Mapping، صفحات Alarm و Diagnostics، تنظیمات ارتباطی و مستندات مورد توافق باشد.
در پروژههایی که برنامهنویسی PLC یا Commissioning نیز موردنیاز است، این خدمات میتوانند بهصورت یکپارچه در محدوده پروژه تعریف شوند.
جمعبندی
یک HMI مناسب فقط ظاهر زیبایی ندارد؛ باید اطلاعات درست را در زمان درست و به شکل قابل فهم در اختیار اپراتور و تکنسین قرار دهد.
هماهنگی HMI با منطق PLC، طراحی صحیح Alarm و Diagnostics و سازماندهی مناسب صفحات باعث میشود بهرهبرداری، راهاندازی و عیبیابی ماشین سادهتر و قابل مدیریتتر باشد.