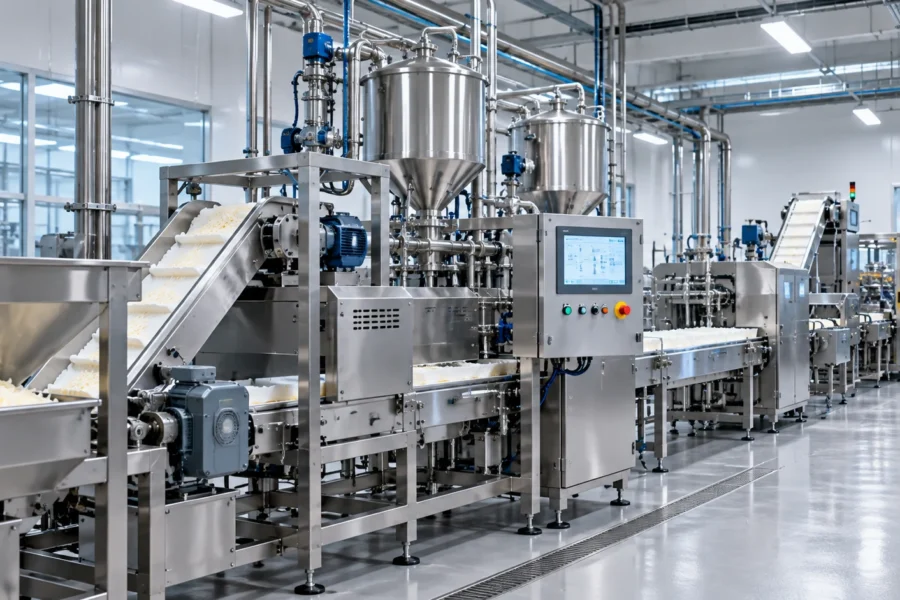
مسئله پروژه
در یک خط تولید مواد غذایی، کنترل هر دستگاه بهصورت مستقل لزوماً به معنی عملکرد صحیح کل خط نیست. مراحل مختلف تولید باید با یکدیگر هماهنگ باشند و توقف یا خطای یک بخش نباید باعث ادامه نامناسب مراحل وابسته شود.
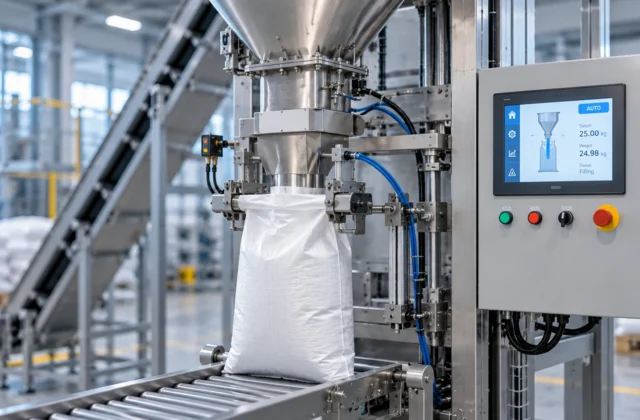
در این سناریو، یک خط تولید پنیر پیتزا شامل چند مرحله متوالی در نظر گرفته شده است که مواد در طول فرآیند میان تجهیزات مختلف منتقل و پردازش میشوند.
هدف، طراحی معماری کنترلی است که بتواند وضعیت بخشهای مختلف خط را پایش کرده، ترتیب عملکرد تجهیزات را مدیریت کند و امکان کنترل متمرکز فرآیند را در اختیار اپراتور قرار دهد.
رویکرد مهندسی
بهجای درنظرگرفتن کل خط بهعنوان یک منطق کنترلی بزرگ، فرآیند به Sectionهای مستقل اما مرتبط تقسیم میشود.
برای مثال، ساختار کلی میتواند شامل بخشهایی مانند:
دریافت و انتقال مواد → فرآوری → انتقال بین مراحل → آمادهسازی محصول → انتقال به مرحله بستهبندی
باشد.
هر Section وضعیت عملیاتی مشخصی دارد و PLC تنها زمانی اجازه فعال شدن مرحله بعدی را صادر میکند که شرایط موردنیاز برقرار باشد.
این ساختار عیبیابی، توسعه برنامه و مدیریت خطاها را سادهتر میکند.
معماری سیستم کنترل
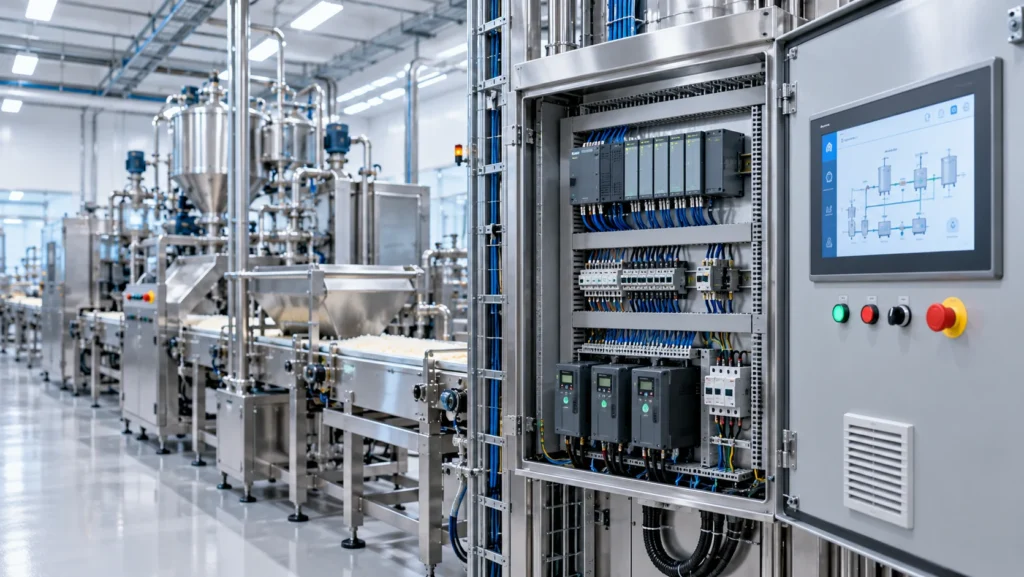
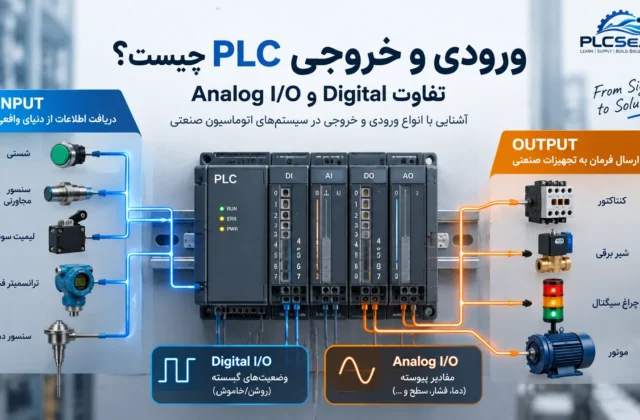
هسته سیستم بر پایه PLC طراحی میشود و اطلاعات تجهیزات مختلف خط از طریق ورودیها و خروجیهای کنترلی در اختیار آن قرار میگیرد.
معماری پیشنهادی شامل موارد زیر است:
PLC
اجرای Sequence اصلی، مدیریت Interlockها و هماهنگی مراحل خط.
HMI
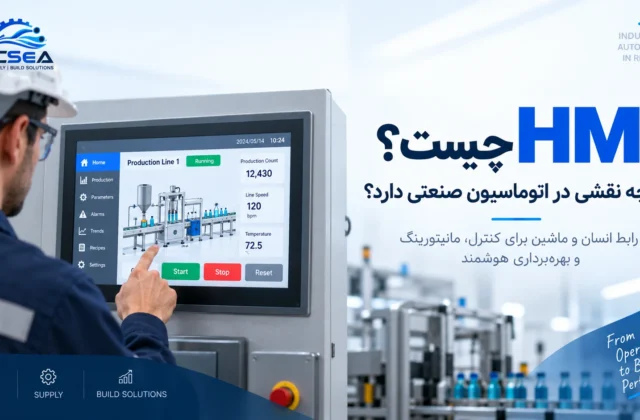
نمایش وضعیت بخشهای مختلف، فرمانهای اپراتوری، تنظیم پارامترها و مشاهده Alarmها.
موتورها و درایوها
کنترل تجهیزات انتقال و مکانیزمهای دوار مورد استفاده در مراحل مختلف فرآیند.
سنسورها
تشخیص وضعیت تجهیزات، حضور مواد و شرایط موردنیاز برای ادامه فرآیند.
عملگرها
کنترل شیرها، تجهیزات پنوماتیک و سایر مکانیزمهای اجرایی.
مدارهای حفاظتی و ایمنی
مدیریت شرایط اضطراری و جلوگیری از ادامه عملکرد بخشهای وابسته در شرایط نامعتبر.
کنترل توالی مراحل خط
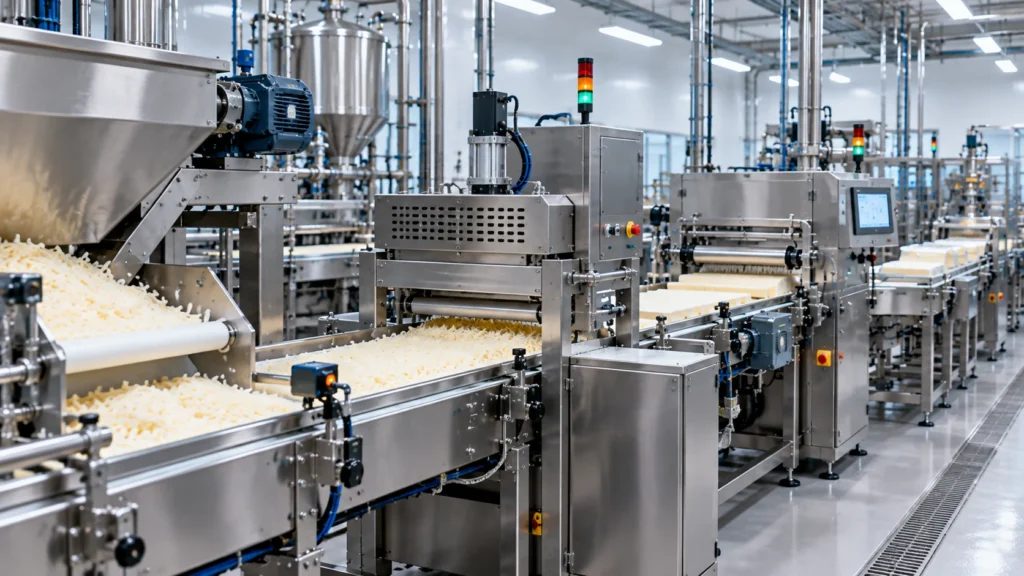
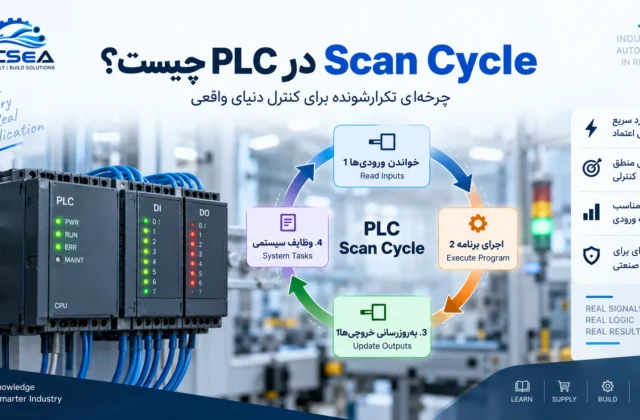
یکی از مهمترین وظایف PLC، مدیریت Sequence بین بخشهای مختلف است.
برای مثال، راهاندازی یک نوار انتقال نباید بدون آماده بودن تجهیز بعدی انجام شود. به همین ترتیب، در صورت توقف یک بخش، تجهیزات بالادست باید بر اساس منطق تعریفشده واکنش مناسبی نشان دهند.
در نتیجه هر بخش میتواند وضعیتهایی مانند:
Ready → Running → Waiting → Fault → Stopped
داشته باشد.
PLC بر اساس این وضعیتها تصمیم میگیرد کدام بخش اجازه شروع یا ادامه فعالیت دارد.
این رویکرد از انباشته شدن مواد میان مراحل و اجرای نامناسب تجهیزات وابسته جلوگیری میکند.
کنترل موتورها و تجهیزات اجرایی
در یک خط تولید، تعداد قابل توجهی از فرمانها مربوط به موتورها، تجهیزات انتقال و عملگرهای مختلف است.
برای هر تجهیز، صرفاً فرمان Start و Stop کافی نیست و وضعیتهایی مانند:
- آمادهبهکار بودن
- دریافت فرمان
- تأیید عملکرد
- Trip یا Fault
- وضعیت Local/Remote در صورت وجود
باید در منطق کنترل در نظر گرفته شوند.
این اطلاعات به PLC اجازه میدهد قبل از ادامه Sequence، وضعیت واقعی تجهیزات را بررسی کند.
رابط اپراتور HMI
HMI نمای کلی وضعیت خط را در اختیار اپراتور قرار میدهد.
ساختار رابط میتواند شامل صفحات مختلف برای هر Section باشد تا اپراتور بدون مشاهده تعداد زیادی اطلاعات در یک صفحه، وضعیت بخش موردنظر را بررسی کند.
از طریق HMI امکان موارد زیر فراهم میشود:
- Start و Stop کنترلشده خط
- مشاهده وضعیت مراحل مختلف
- نمایش وضعیت موتورها و تجهیزات
- تنظیم پارامترهای مجاز فرآیند
- مشاهده Alarmها
- تشخیص Section دارای Fault
- کنترل Manual تجهیزات در سطح دسترسی مناسب
- مشاهده وضعیت کلی Production Line
در طراحی HMI باید وضعیتهای Running، Stopped، Warning و Fault بهشکل واضح از یکدیگر قابل تشخیص باشند.
Interlock و مدیریت خطا
در یک Production Line، Interlock اهمیت بیشتری نسبت به کنترل یک دستگاه مستقل دارد؛ زیرا خطای یک تجهیز میتواند روی چند مرحله دیگر اثر بگذارد.
برای نمونه:
- تجهیز بعدی باید قبل از شروع انتقال آماده باشد.
- وقوع Fault در یک بخش میتواند باعث توقف کنترلشده تجهیزات بالادست شود.
- پس از Emergency Stop، راهاندازی مجدد خط نباید بدون Reset و بررسی شرایط انجام شود.
- تجهیزات وابسته نباید در ترتیب نامناسب فعال شوند.
- فرمان Manual نباید Interlockهای ایمنی ضروری را دور بزند.
به این ترتیب، PLC علاوه بر اجرای فرآیند، وضعیت کل سیستم را نیز مدیریت میکند.
ساختار برنامه PLC
برای چنین سیستمی، تقسیم برنامه بر اساس تجهیزات و بخشهای خط نسبت به قرار دادن تمام منطق در یک بلوک بزرگ، ساختار قابل نگهداریتری ایجاد میکند.
برای مثال:
Motor Control
Section Sequence
Interlocks
Alarm Management
HMI Interface
میتوانند بهعنوان بخشهای منطقی جداگانه در برنامه در نظر گرفته شوند.
این معماری در زمان عیبیابی و توسعه آینده خط نیز اهمیت زیادی دارد.
نتیجه طراحی
این سناریو یک معماری کنترلی برای هماهنگسازی مراحل مختلف یک خط تولید پنیر پیتزا ارائه میدهد.
PLC مسئول مدیریت Sequence، Interlockها و تجهیزات اجرایی است و HMI یک نقطه متمرکز برای مشاهده وضعیت خط، تنظیم پارامترها و مدیریت Alarmها ایجاد میکند.
تقسیم خط به Sectionهای مستقل نیز باعث میشود منطق کنترل ساختاریافتهتر باشد و تغییر یا عیبیابی یک بخش، بدون نیاز به بررسی کل برنامه امکانپذیرتر شود.