کالیبراسیون صحیح لودسل یکی از مهمترین مراحل راهاندازی سیستمهای توزین صنعتی است. حتی اگر لودسل و تجهیزات کنترلی بهدرستی انتخاب شده باشند، تنظیم نادرست نقطه صفر، وزنه مرجع، سیمبندی یا شرایط مکانیکی میتواند باعث اختلاف میان وزن واقعی و مقدار اندازهگیریشده شود.
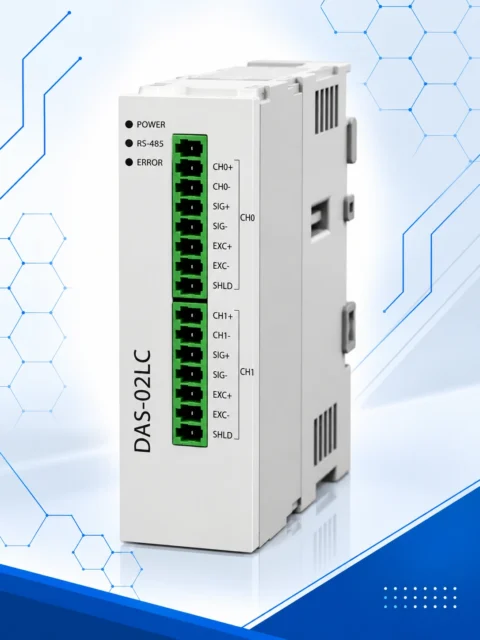
DVP-02LC یک ماژول لودسل دوکاناله است که برای دریافت و پردازش سیگنال لودسل در سیستمهای توزین و اندازهگیری وزن یا نیرو استفاده میشود. این ماژول با تغذیه 24V DC و قابلیت ارتباط RS-485 میتواند در تجهیزاتی مانند دستگاههای پرکن وزنی، سیستمهای دوزینگ و بچینگ، ماشینآلات بستهبندی و خطوط تولید اتوماتیک بهکار گرفته شود.
در این راهنما مراحل اصلی نصب، آمادهسازی و کالیبراسیون لودسل با ماژول DVP-02LC را بررسی میکنیم و به نکاتی میپردازیم که برای دستیابی به اندازهگیری پایدار و قابل اعتماد باید در زمان راهاندازی سیستم در نظر گرفته شوند.
ماژول لودسل DVP-02LC چیست؟
DVP-02LC یک ماژول تخصصی برای دریافت و پردازش سیگنال لودسل است و دارای ۲ کانال ورودی لودسل است. وجود دو کانال امکان استفاده از دو مسیر اندازهگیری را متناسب با طراحی سیستم فراهم میکند.
لودسل در اثر اعمال وزن یا نیرو، تغییر بسیار کوچکی در سیگنال الکتریکی ایجاد میکند. این سیگنال باید توسط مدار اندازهگیری مناسب دریافت و پردازش شود تا بتوان از مقدار حاصل در سیستم کنترل ماشین استفاده کرد.
به همین دلیل ماژول لودسل را میتوان رابط میان بخش مکانیکی اندازهگیری وزن و سیستم کنترل دستگاه در نظر گرفت.
مشخصات اصلی DAS-02LC عبارتاند از:
- ۲ کانال ورودی لودسل
- تغذیه 24V DC
- ارتباط صنعتی RS-485
- مناسب برای سیستمهای توزین و اندازهگیری نیرو
- دمای کاری ۰ تا ۵۵ درجه سانتیگراد
- رطوبت کاری ۵ تا ۹۵٪ RH
- مناسب برای نصب در سیستمهای اتوماسیون صنعتی
برای مشاهده اطلاعات محصول و مشخصات فنی میتوانید به صفحه ماژول لودسل DVP-02LC در بخش محصولات PLCSEA مراجعه کنید.
کالیبراسیون لودسل چیست و چرا اهمیت دارد؟
کالیبراسیون فرایندی است که طی آن مقدار خام دریافتشده از سیستم اندازهگیری با یک مقدار واقعی و مشخص تطبیق داده میشود.
به زبان ساده، سیستم باید ابتدا بفهمد وضعیت بدون بار چه مقداری است و سپس با استفاده از یک وزنه مرجع با مقدار معلوم رابطه میان سیگنال لودسل و وزن واقعی تعیین شود.
بدون انجام صحیح این مرحله ممکن است سیستم در حالت خالی وزن نشان دهد یا با افزایش بار، مقدار نمایشدادهشده با وزن واقعی اختلاف داشته باشد.
Zero یا تنظیم نقطه صفر چیست؟
Zero به تعیین مقدار سیستم در شرایط بدون بار مربوط میشود.
در این مرحله سازه مکانیکی باید در وضعیت عادی کاری قرار داشته باشد، اما وزنه یا محصولی که قرار است اندازهگیری شود روی سیستم نباشد. سپس نقطه صفر ثبت میشود.
هدف این است که سیستم بداند وضعیت پایه اندازهگیری کجاست.
کالیبراسیون با وزنه مرجع چیست؟
پس از تعیین نقطه صفر، یک وزنه با مقدار مشخص روی سیستم قرار میگیرد. مقدار واقعی این وزنه بهعنوان مرجع کالیبراسیون استفاده میشود تا سیستم بتواند سیگنال دریافتشده از لودسل را به مقدار وزن معنیدار تبدیل کند.
دقت وزنه مرجع، شرایط مکانیکی دستگاه و نحوه قرارگیری بار میتوانند مستقیماً بر نتیجه این مرحله تأثیر بگذارند.
پیشنیازهای کالیبراسیون DVP-02LC
قبل از شروع کالیبراسیون بهتر است چند مورد بررسی شود. بسیاری از مشکلاتی که در ظاهر شبیه خطای کالیبراسیون هستند، در واقع از نصب مکانیکی یا سیمبندی نامناسب ناشی میشوند.
۱. نصب مکانیکی صحیح لودسل
لودسل باید مطابق جهت و شرایط مکانیکی تعریفشده برای آن نصب شود. واردشدن نیروی جانبی، پیچش سازه، تماس قسمت متحرک با بدنه ثابت یا انتقال نیرو از مسیرهای ناخواسته میتواند باعث ایجاد خطا شود.
قبل از کالیبراسیون مطمئن شوید مکانیزم توزین آزادانه نیروی موردنظر را به لودسل منتقل میکند.
۲. بررسی سیمبندی
سیمهای لودسل باید به ترمینالهای صحیح کانال موردنظر متصل شوند.
نوع لودسل و آرایش سیمهای آن باید قبل از اتصال مشخص باشد و نباید صرفاً بر اساس رنگ سیمها سیمبندی انجام شود؛ زیرا رنگبندی کابل در همه سازندگان الزاماً یکسان نیست.
۳. کاهش نویز الکتریکی
سیگنال لودسل بسیار کوچک است و به همین دلیل نویز الکتریکی میتواند روی اندازهگیری اثر محسوسی داشته باشد.
کابل لودسل را تا حد امکان از کابل قدرت، خروجی اینورتر، موتور و سایر منابع نویز فاصله دهید. استفاده صحیح از شیلد کابل و رعایت اصول ارتینگ تابلو نیز اهمیت زیادی دارد.
۴. بررسی منبع تغذیه
تغذیه DAS-02LC برابر 24V DC است. قبل از انجام تنظیمات، از مناسب بودن منبع تغذیه و سیمبندی صحیح آن اطمینان حاصل کنید.
مراحل کالیبراسیون لودسل با DVP-02LC
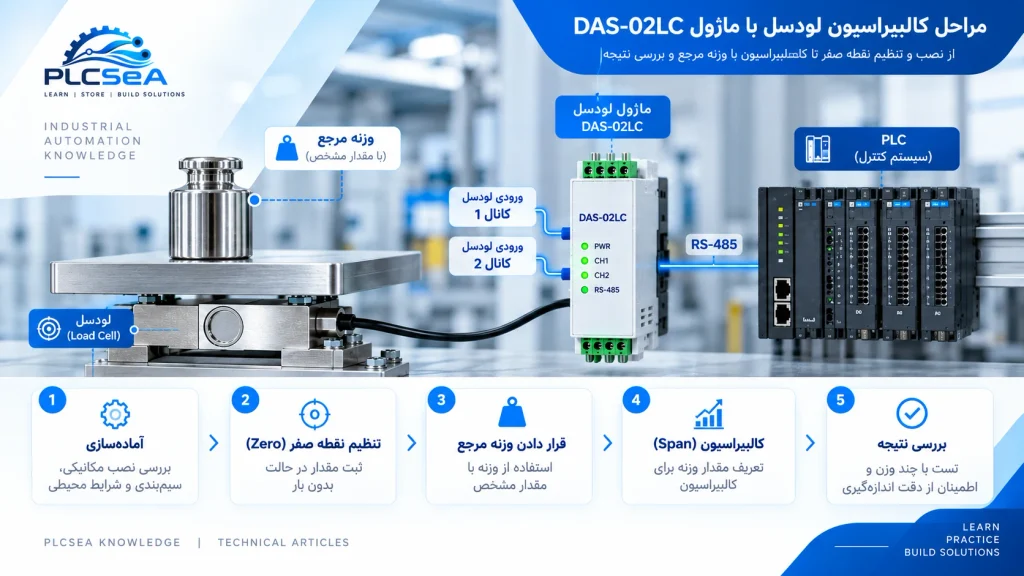
منطق کلی کالیبراسیون سیستمهای مبتنی بر این نوع ماژول شامل تعیین نقطه صفر و سپس اعمال یک وزن مرجع است.
مرحله اول: سیستم را بدون بار آماده کنید
تمام تجهیزات مکانیکی که در شرایط عادی بخشی از سیستم توزین هستند باید در جای خود قرار داشته باشند.
مخزن، کفه، نگهدارنده یا مکانیزمی که همیشه روی لودسل قرار دارد نباید برای Zero از سیستم جدا شود؛ زیرا وزن ثابت این اجزا بخشی از شرایط پایه دستگاه است.
فقط ماده، محصول یا وزنهای که قرار است اندازهگیری شود از سیستم برداشته شود.
مرحله دوم: پایداری مقدار را بررسی کنید
قبل از ثبت Zero چند لحظه صبر کنید تا مقدار اندازهگیری پایدار شود.
اگر مقدار بدون وجود بار دائماً تغییر میکند، بهتر است قبل از ادامه علت آن بررسی شود. نویز، سیمبندی، لرزش مکانیکی یا اعمال نیروی ناخواسته به لودسل از عوامل احتمالی هستند.
مرحله سوم: نقطه صفر را ثبت کنید
در شرایط بدون بار، عملیات Zero را برای کانال موردنظر انجام دهید.
پس از ثبت نقطه صفر، سیستم باید وضعیت فعلی را بهعنوان مبنای اندازهگیری در نظر بگیرد.
اگر از هر دو کانال DAS-02LC استفاده میشود، تنظیم و بررسی هر کانال باید متناسب با ساختار سیستم انجام شود.
مرحله چهارم: وزنه مرجع را قرار دهید
یک وزنه با مقدار مشخص روی سیستم قرار دهید.
وزنه باید به شکلی روی مکانیزم قرار گیرد که نیروی آن مشابه شرایط واقعی کار دستگاه به لودسل منتقل شود.
برای مثال، در یک سیستم توزین مخزن بهتر است بار مرجع به شکلی اعمال شود که رفتار مکانیکی مجموعه تا حد امکان به شرایط واقعی نزدیک باشد.
مرحله پنجم: مقدار وزنه مرجع را تعریف کنید
پس از پایدارشدن سیستم، مقدار واقعی وزنه مرجع در فرایند Calibration/Correction وارد میشود.
در مستندات مرجع ماژولهای همخانواده، فرایند کالیبراسیون بر اساس Zero در حالت بدون بار و Correction با یک وزن معلوم انجام میشود.
برای مثال اگر در یک سناریوی آموزشی از وزنه ۱ کیلوگرمی استفاده شود و واحد اندازهگیری سیستم گرم باشد، مقدار مرجع برابر 1000 گرم خواهد بود.
این فقط یک مثال است و به معنی الزام استفاده از وزنه یک کیلوگرمی برای DAS-02LC نیست.
مرحله ششم: وزن را بردارید و Zero را دوباره بررسی کنید
بعد از تکمیل کالیبراسیون، وزنه مرجع را بردارید.
مقدار اندازهگیریشده باید به نقطه صفر یا محدوده بسیار نزدیک به آن بازگردد. اگر اختلاف قابل توجهی وجود دارد، قبل از تکرار کالیبراسیون وضعیت مکانیکی، سیمبندی و پایداری سیگنال بررسی شود.
مرحله هفتم: کالیبراسیون را با چند وزن بررسی کنید
برای ارزیابی بهتر سیستم، تنها به یک نقطه اکتفا نکنید.
بعد از کالیبراسیون میتوانید چند وزن معلوم را در محدوده کاری دستگاه آزمایش و مقدار اندازهگیریشده را با وزن واقعی مقایسه کنید.
این آزمایش کمک میکند مشکلاتی مانند خطای مکانیکی، عدم تکرارپذیری یا اختلاف اندازهگیری در بخشهای مختلف محدوده کاری زودتر مشخص شوند.
انتخاب وزنه مناسب برای کالیبراسیون
انتخاب وزنه مرجع فقط به این معنا نیست که هر وزنهای که مقدار آن را میدانیم روی سیستم قرار دهیم.
وزنهای که بخش بسیار کوچکی از ظرفیت سیستم را تشکیل میدهد ممکن است برای ارزیابی عملکرد کل محدوده کاری انتخاب مناسبی نباشد. از طرف دیگر نباید برای کالیبراسیون، بار بیشتر از ظرفیت مجاز لودسل یا سازه اعمال شود.
بهتر است وزنه مرجع:
- مقدار دقیق و مشخصی داشته باشد؛
- با ظرفیت سیستم تناسب داشته باشد؛
- در محدوده معمول عملکرد دستگاه قرار بگیرد؛
- بدون ایجاد بار جانبی روی مکانیزم قرار گیرد؛
- از ظرفیت مجاز لودسل و سازه تجاوز نکند.
کالیبراسیون دو کانال DVP-02LC
DAS-02LC دارای دو کانال ورودی لودسل است.
نحوه استفاده از این دو کانال به طراحی ماشین بستگی دارد. ممکن است هر کانال برای یک مسیر اندازهگیری مستقل استفاده شود یا ساختار سیستم به شکل دیگری طراحی شده باشد.
در سیستمی که دو اندازهگیری مستقل وجود دارد، بهتر است Zero، کالیبراسیون و تست عملکرد هر مسیر بهصورت جداگانه بررسی شود.
همچنین قبل از راهاندازی باید مشخص شود هر لودسل به کدام کانال متصل است تا دادههای اندازهگیری در منطق کنترل دستگاه اشتباه استفاده نشوند.
ارتباط RS-485 در DVP-02LC
DAS-02LC از RS-485 برای ارتباط صنعتی بهره میبرد.
RS-485 یک بستر ارتباطی متداول در تجهیزات اتوماسیون صنعتی است و امکان تبادل داده میان تجهیزات را در محیطهای صنعتی فراهم میکند.
برای برقراری ارتباط صحیح باید پارامترهای ارتباطی دو سمت با یکدیگر سازگار باشند. جزئیاتی مانند آدرس دستگاه، سرعت ارتباط و ساختار داده باید مطابق مستندات تجهیز تنظیم شوند.
تا زمان انتشار Manual اختصاصی DAS-02LC، از درج شماره رجیسترها یا پارامترهای ارتباطی تأییدنشده خودداری میکنیم.
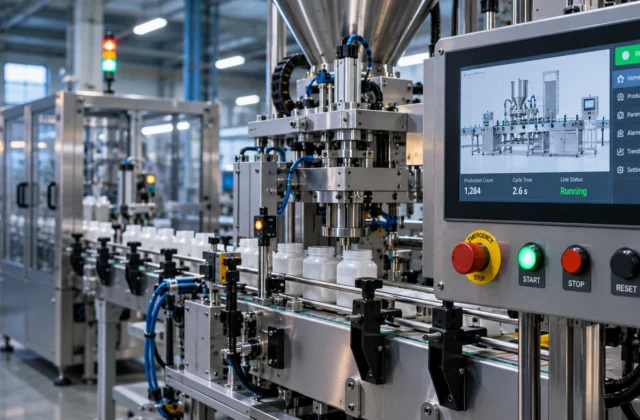
مثال کاربردی: استفاده از DVP-02LC در دستگاه پرکن وزنی
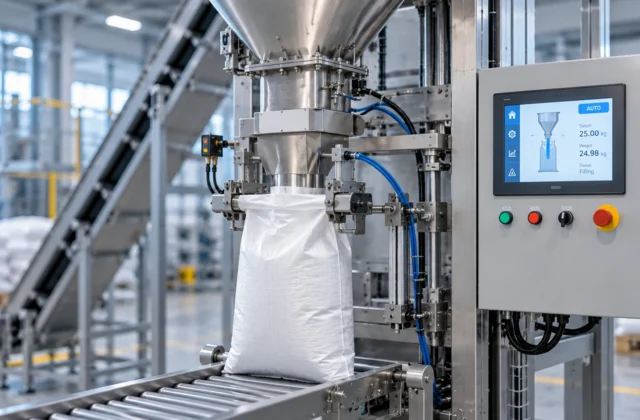
یکی از کاربردهای مناسب ماژول لودسل، دستگاه پرکن وزنی است.
فرض کنید یک مخزن یا ظرف روی مکانیزم توزین قرار دارد. سیستم باید مقدار ماده واردشده را اندازهگیری کند و پس از رسیدن به وزن موردنظر، فرایند ورود ماده را متوقف کند.
در چنین سیستمی روند کلی میتواند به این شکل باشد:
- سیستم در وضعیت بدون محصول Zero میشود.
- عملیات پرکردن آغاز میشود.
- DAS-02LC سیگنال لودسل را دریافت میکند.
- مقدار وزن در اختیار سیستم کنترل قرار میگیرد.
- کنترلر مقدار اندازهگیریشده را با Setpoint مقایسه میکند.
- پس از رسیدن به مقدار هدف، فرمان قطع فرایند صادر میشود.
دقت نهایی چنین دستگاهی فقط به ماژول لودسل وابسته نیست. طراحی مکانیکی، سرعت ورود ماده، زمان پاسخ عملگرها، لرزش، برنامه کنترل و روش توقف جریان ماده نیز در عملکرد نهایی دستگاه مؤثر هستند.
خطاهای رایج در کالیبراسیون لودسل
اگر پس از کالیبراسیون نتیجه مناسب نیست، انجام دوباره Calibration همیشه اولین راهحل نیست. ابتدا باید مشخص شود منشأ خطا از کجاست.
مقدار وزن در حالت بدون بار صفر نیست
اگر پس از برداشتن بار مقدار به Zero بازنمیگردد، موارد زیر را بررسی کنید:
- وجود فشار یا نیروی مکانیکی روی لودسل
- گیرکردن سازه توزین
- تغییر شرایط مکانیکی نسبت به زمان Zero
- نویز یا مشکل سیمبندی
- تغییر دما یا شرایط محیطی
- نیاز به بررسی مجدد نقطه صفر
مقدار اندازهگیری نوسان دارد
نوسان مداوم میتواند ناشی از نویز الکتریکی یا لرزش مکانیکی باشد.
مسیر کابل لودسل، شیلد، ارت، نزدیکی به کابلهای موتور و اینورتر و همچنین لرزش خود دستگاه را بررسی کنید.
با افزایش وزن مقدار در جهت اشتباه تغییر میکند
این وضعیت میتواند به نحوه اتصال لودسل یا جهت عملکرد آن مرتبط باشد.
قبل از تغییر تنظیمات نرمافزاری، سیمبندی و جهت مکانیکی اعمال نیرو را بررسی کنید.
وزن در یک نقطه صحیح ولی در نقاط دیگر دارای خطاست
اگر یک وزنه دقیق نمایش داده میشود اما در وزنهای دیگر اختلاف قابل توجهی وجود دارد، باید علاوه بر Calibration، رفتار مکانیکی مجموعه و تکرارپذیری سیستم نیز بررسی شود.
تست چند نقطه در محدوده کاری برای تشخیص این نوع مشکل مفید است.
عوامل مؤثر بر دقت اندازهگیری وزن
کیفیت یک سیستم توزین فقط توسط مشخصات الکترونیکی ماژول تعیین نمیشود.
نصب مکانیکی
انتقال صحیح نیرو به لودسل اهمیت زیادی دارد. اصطکاک، تماس ناخواسته سازه، بار جانبی و تغییر شکل مکانیکی میتوانند نتیجه اندازهگیری را تغییر دهند.
نویز الکتریکی
کابلهای قدرت، موتور، کنتاکتور و بهخصوص درایوهای فرکانس متغیر میتوانند منابع نویز باشند.
طراحی صحیح تابلو و کابلکشی مناسب در سیستمهای توزین اهمیت بیشتری از بسیاری از ورودیهای صنعتی معمولی دارد.
لرزش دستگاه
در ماشینآلاتی که دارای موتور، گیربکس یا قطعات متحرک هستند، مقدار وزن ممکن است در حین کار نوسان داشته باشد.
در این شرایط علاوه بر طراحی مکانیکی مناسب، منطق کنترلی سیستم نیز باید شرایط پایدارشدن اندازهگیری را در نظر بگیرد.
دما و شرایط محیطی
تغییرات محیطی میتوانند بر بخشهای مکانیکی و سیستم اندازهگیری اثر بگذارند. شرایط کاری تعریفشده برای DAS-02LC شامل دمای ۰ تا ۵۵ درجه سانتیگراد و رطوبت ۵ تا ۹۵ درصد RH است.
چه زمانی باید سیستم توزین دوباره کالیبره شود؟
کالیبراسیون فقط مخصوص اولین راهاندازی نیست.
بعد از تغییر یا تعمیر بخشهای مهم سیستم بهتر است صحت اندازهگیری دوباره بررسی شود. از جمله:
- تعویض لودسل
- تغییر سازه یا مکانیزم توزین
- تعمیرات مکانیکی مهم
- تغییر کابلکشی یا تجهیزات اندازهگیری
- مشاهده اختلاف مداوم با وزن واقعی
- جابهجایی دستگاه
- تغییراتی که روی نحوه انتقال نیرو به لودسل اثر میگذارند
در کاربردهایی که دقت اندازهگیری اهمیت بالایی دارد، بررسی دورهای سیستم نیز میتواند بخشی از برنامه نگهداری ماشین باشد.
سوالات متداول درباره کالیبراسیون DVP-02LC
DAS-02LC چند کانال ورودی لودسل دارد؟
DAS-02LC دارای ۲ کانال ورودی لودسل است. نحوه استفاده از هر کانال باید بر اساس طراحی سیستم و مشخصات لودسلهای مورد استفاده تعیین شود.
برای کالیبراسیون DVP-02LC حتماً باید از وزنه ۱ کیلوگرمی استفاده کرد؟
خیر. یک کیلوگرم صرفاً میتواند یک مثال آموزشی باشد. وزنه مرجع باید متناسب با ظرفیت و محدوده کاری سیستم توزین انتخاب شود و مقدار واقعی آن مشخص باشد.
چرا قبل از کالیبراسیون باید Zero انجام شود؟
Zero وضعیت پایه سیستم در شرایط بدون بار را مشخص میکند. بدون تعیین صحیح نقطه صفر، مقدار وزن محاسبهشده میتواند دارای Offset باشد.
آیا بعد از کالیبراسیون باید سیستم را دوباره آزمایش کرد؟
بله. بهتر است پس از کالیبراسیون، چند وزن معلوم در محدوده کاری دستگاه آزمایش شوند و مقدار اندازهگیریشده با وزن واقعی مقایسه شود.
آیا نویز اینورتر میتواند روی اندازهگیری لودسل اثر بگذارد؟
سیگنال لودسل بسیار کوچک است و نویز الکتریکی میتواند روی کیفیت اندازهگیری اثر بگذارد. مسیر کابل، شیلد، ارت و فاصله از کابلهای قدرت و خروجی اینورتر باید در طراحی سیستم مورد توجه قرار گیرد.
DAS-02LC در چه دستگاههایی قابل استفاده است؟
از این ماژول میتوان در سیستمهای توزین صنعتی، دستگاههای پرکن وزنی، ماشینآلات بستهبندی، سیستمهای دوزینگ و بچینگ، اندازهگیری نیرو و خطوط تولید اتوماتیک استفاده کرد.
جمعبندی
ماژول DVP-02LC برای دریافت و پردازش سیگنال لودسل در سیستمهای توزین و اندازهگیری وزن یا نیرو طراحی شده و با داشتن ۲ کانال ورودی لودسل، تغذیه 24V DC و ارتباط RS-485 میتواند در انواع ماشینآلات اتوماسیون صنعتی مورد استفاده قرار گیرد.
برای دستیابی به اندازهگیری دقیق، تنها انجام عملیات Calibration کافی نیست. نصب مکانیکی صحیح لودسل، سیمبندی، کنترل نویز، انتخاب وزنه مرجع مناسب، Zero صحیح و آزمایش سیستم در چند نقطه کاری همگی در نتیجه نهایی مؤثرند.
در یک راهاندازی اصولی ابتدا سیستم در وضعیت بدون بار Zero میشود، سپس با استفاده از یک وزن معلوم کالیبراسیون انجام میگیرد و در نهایت صحت اندازهگیری با وزنهای مرجع بررسی میشود.
اگر DVP-02LC قرار است در یک دستگاه پرکن، سیستم بچینگ، دوزینگ یا ماشین توزین استفاده شود، بهتر است سازگاری لودسل، ساختار مکانیکی و نحوه ارتباط با سیستم کنترل پیش از اجرا بهصورت یکپارچه بررسی شوند.