مقدمه
یک خط تولید معمولاً از یک ماشین مستقل تشکیل نشده است. چندین ماشین، کانوایر، موتور، سنسور، تجهیزات فرآیندی و واحد کنترلی باید با ترتیب و منطق مشخصی با یکدیگر کار کنند.
حتی اگر هر ماشین بهتنهایی سیستم کنترل مناسبی داشته باشد، نبود یک معماری هماهنگ در سطح خط میتواند باعث توقفهای غیرضروری، تشخیص دشوار خطا و کاهش شفافیت وضعیت تولید شود.
راهکار مانیتورینگ و کنترل خط تولید با هدف ایجاد یک ساختار هماهنگ میان اجزای مختلف خط طراحی میشود؛ ساختاری که بتواند وضعیت تجهیزات را دریافت کند، فرمانهای لازم را مدیریت کند و اطلاعات مورد نیاز اپراتور را بهصورت قابل فهم نمایش دهد.
مسئله صنعتی
در یک خط تولید، عملکرد یک ماشین معمولاً به وضعیت تجهیزات قبل و بعد از آن وابسته است.
برای مثال، ممکن است یک کانوایر تنها زمانی اجازه حرکت داشته باشد که:
- ماشین بعدی آماده دریافت محصول باشد؛
- هیچ Jam یا انسدادی تشخیص داده نشده باشد؛
- Drive در وضعیت Ready قرار داشته باشد؛
- توقف اضطراری فعال نباشد؛
- سنسورهای مرتبط وضعیت مجاز را تأیید کنند.
در یک سیستم بدون هماهنگی مناسب، هر ماشین ممکن است اطلاعات محدودی از وضعیت سایر بخشها داشته باشد.
نتیجه میتواند شامل این موارد باشد:
- توقف زنجیرهای تجهیزات
- تجمع محصول در بخشی از خط
- دشواری تشخیص علت توقف
- وابستگی زیاد به تجربه اپراتور
- تأخیر در راهاندازی مجدد
- نبود دید کلی از وضعیت فرآیند
معماری پیشنهادی
یک معماری عمومی برای کنترل خط تولید میتواند شامل این لایهها باشد:
Field Devices ← Local Machine Control ← Line Coordination ← HMI / Monitoring
در این ساختار، هر ماشین میتواند PLC یا کنترلر مستقل خود را داشته باشد و یک لایه هماهنگکننده وضعیت و فرمانهای لازم را میان بخشهای مختلف خط مدیریت کند.
بسته به اندازه سیستم، این هماهنگی میتواند توسط یک PLC مرکزی، ارتباط بین PLCهای ماشینها یا ترکیبی از هر دو انجام شود.
هدف اصلی این است که ماشینها تنها بهصورت جزیرهای کار نکنند، بلکه وضعیتهای ضروری را با یکدیگر تبادل کنند.
اجزای اصلی سیستم
PLC و کنترلرهای محلی
هر ماشین یا بخش خط میتواند منطق کنترلی مستقل خود را اجرا کند.
در خطوط کوچکتر ممکن است یک PLC مرکزی برای چند بخش کافی باشد، اما در خطوط بزرگتر معمولاً کنترل به چند ناحیه یا ماشین تقسیم میشود.
HMI و مانیتورینگ مرکزی
HMI میتواند نمای کلی خط و صفحات اختصاصی هر بخش را در اختیار اپراتور قرار دهد.
اطلاعات قابل نمایش میتواند شامل:
- وضعیت ماشینها
- Run / Stop / Fault
- مرحله جاری فرآیند
- وضعیت کانوایرها
- سطح مخازن
- سرعت تجهیزات
- Setpointها
- آلارمها
- وضعیت ارتباطات
باشد.
شبکه صنعتی
برای تبادل اطلاعات بین PLCها، HMIها، Driveها و Remote I/O معمولاً به یک شبکه ارتباطی نیاز است.
انتخاب شبکه باید بر اساس مواردی مانند:
- تجهیزات موجود
- حجم داده
- فاصله فیزیکی
- سرعت مورد نیاز
- توپولوژی خط
- قابلیت توسعه
انجام شود.
Sensors و Field Devices
سنسورها وضعیت واقعی فرآیند را به سیستم کنترل منتقل میکنند.
برای مثال:
- حضور یا نبود محصول
- سرعت
- موقعیت
- سطح
- فشار
- دما
- وضعیت درب و حفاظ
- Jam Detection
هماهنگی بین ماشینها
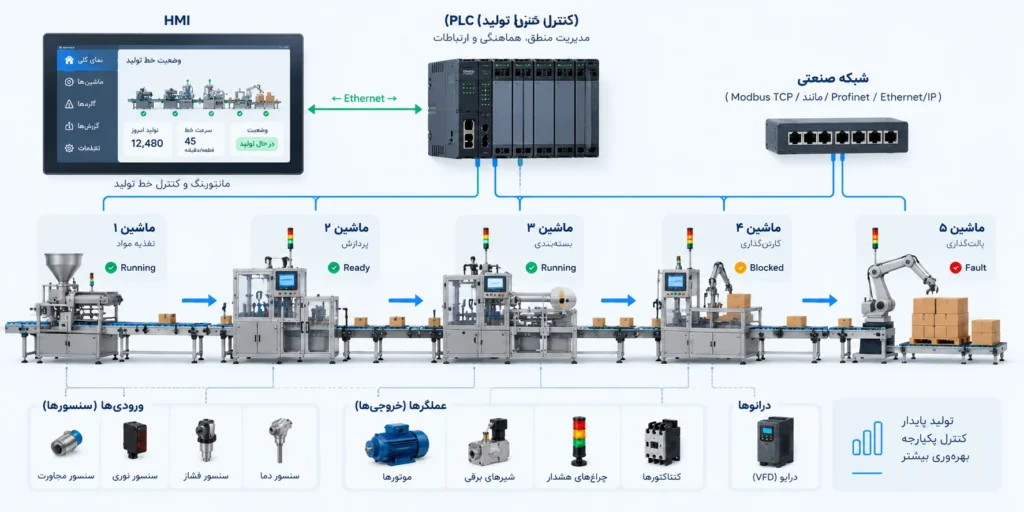
یکی از مهمترین بخشهای این راهکار، تعریف وضعیتهای قابل تبادل بین ماشینهاست.
برای مثال یک ماشین میتواند وضعیتهایی مانند موارد زیر را در اختیار ماشینهای مجاور قرار دهد:
Ready
ماشین آماده کار است.
Running
ماشین در حال اجراست.
Blocked
ماشین به دلیل وضعیت پاییندست امکان ادامه کار ندارد.
Starved
ماشین ورودی کافی دریافت نمیکند.
Faulted
ماشین دارای خطای فعال است.
Maintenance
ماشین در وضعیت تعمیر یا سرویس قرار دارد.
تعریف استاندارد و روشن این وضعیتها باعث میشود منطق هماهنگی میان بخشهای مختلف خط سادهتر و قابل عیبیابیتر شود.
کنترل جریان محصول
در بسیاری از خطوط، مسئله اصلی تنها Start و Stop کردن ماشینها نیست؛ بلکه باید جریان محصول در طول خط مدیریت شود.
برای مثال اگر ماشین پاییندست متوقف شود، لازم است تجهیزات بالادست بهصورت مرحلهای واکنش نشان دهند تا از تجمع محصول جلوگیری شود.
این منطق میتواند شامل مواردی مانند:
- توقف کنترلشده کانوایرها
- کاهش سرعت تجهیزات
- جلوگیری از ورود محصول جدید
- تخلیه بخش باقیمانده خط
- راهاندازی مرحلهای پس از رفع خطا
باشد.
Zone Control
در خطوط طولانی، میتوان سیستم را به چند ناحیه یا Zone تقسیم کرد.
برای مثال:
Zone 1 ← Feeding
Zone 2 ← Processing
Zone 3 ← Transfer
Zone 4 ← Packaging
هر Zone میتواند منطق محلی خود را داشته باشد و تنها وضعیتهای ضروری را با بخشهای مجاور تبادل کند.
این روش میتواند توسعه، عیبیابی و نگهداری سیستم را سادهتر کند.
مدیریت آلارمها
در یک خط تولید، تعداد زیادی Fault و Alarm ممکن است ایجاد شود.
اگر همه خطاها بدون ساختار در HMI نمایش داده شوند، اپراتور ممکن است بهجای دریافت اطلاعات مفید با یک فهرست طولانی از آلارمها روبهرو شود.
بهتر است آلارمها بر اساس اهمیت و ناحیه دستهبندی شوند.
برای مثال:
- Critical Fault
- Machine Fault
- Process Alarm
- Communication Alarm
- Warning
همچنین نمایش اولین علت توقف میتواند در عیبیابی خط بسیار مهم باشد.
تشخیص علت توقف
یکی از مشکلات رایج در خطوط چندماشینه این است که پس از توقف، چندین Alarm همزمان ظاهر میشوند.
برای مثال ممکن است Fault یک ماشین باعث توقف چند ماشین دیگر شود.
اگر سیستم تنها پیامهای ثانویه را نمایش دهد، پیدا کردن علت اصلی زمانبر میشود.
طراحی مناسب باید تا حد امکان مشخص کند:
چه اتفاقی ابتدا رخ داده است؟
و سپس اثر آن بر سایر بخشهای خط را جدا نمایش دهد.
Modeهای کاری خط
در یک خط تولید میتوان Modeهای مختلفی تعریف کرد.
Automatic
تجهیزات طبق منطق هماهنگ خط کار میکنند.
Manual
اپراتور امکان کنترل محدود تجهیزات را برای تست یا نگهداری دارد.
Maintenance
بخشی از خط برای سرویس از حالت عادی خارج میشود.
Line Stop / Hold
فرآیند بهصورت کنترلشده متوقف یا متوقف نگه داشته میشود.
تعریف Mode باید به شکلی باشد که تغییر وضعیت یک ماشین باعث رفتار غیرمنتظره در سایر بخشها نشود.
مانیتورینگ مرکزی
برای خطهای چندبخشی، HMI مرکزی میتواند نمای کلی سیستم را نشان دهد.
یک صفحه Overview مناسب میتواند مشخص کند:
- کدام ماشین Running است
- کدام ماشین Fault دارد
- محصول در کدام بخش خط قرار دارد
- وضعیت ارتباطات چگونه است
- کدام Zone متوقف شده
- توقف از کجا آغاز شده
اپراتور سپس میتواند از Overview وارد صفحه اختصاصی همان بخش شود.
ثبت اطلاعات و Trend
در پروژههایی که نیاز به تحلیل بیشتری دارند، میتوان برخی اطلاعات فرآیند را ثبت کرد.
برای مثال:
- مقدار تولید
- زمان Cycle
- مدت توقف
- وضعیت ماشین
- مقادیر Analog
- Alarm History
این دادهها میتوانند برای بررسی رفتار سیستم و عیبیابی مفید باشند.
اما میزان Logging باید بر اساس نیاز واقعی پروژه تعیین شود؛ ثبت همه Tagها بدون هدف مشخص معمولاً ارزش عملی زیادی ایجاد نمیکند.
ارتباط با Driveها
در خطوطی که چندین موتور یا کانوایر وجود دارد، Driveها نقش مهمی در کنترل سرعت و رفتار سیستم دارند.
PLC میتواند اطلاعاتی مانند:
- Run Command
- Speed Reference
- Ready
- Running
- Fault
- Actual Speed
را با Drive تبادل کند.
در برخی کاربردها، هماهنگکردن سرعت چند بخش خط برای جلوگیری از تجمع یا کشش محصول اهمیت زیادی دارد.
Communication Fault Handling
قطع ارتباط بین تجهیزات باید بخشی از طراحی سیستم باشد.
سیستم باید مشخص کند:
- در صورت قطع ارتباط چه تجهیزاتی متوقف شوند؛
- آیا ماشین میتواند بهصورت Local ادامه کار دهد؛
- چه Alarmی نمایش داده شود؛
- پس از بازگشت ارتباط چه شرایطی برای Resume لازم است.
نادیده گرفتن این سناریوها میتواند باعث رفتار نامشخص هنگام خرابی شبکه شود.
ملاحظات طراحی
معماری کنترل هر خط تولید باید بر اساس شرایط واقعی همان خط طراحی شود.
موارد مهم شامل:
- تعداد ماشینها
- تعداد PLCها
- تعداد I/O
- نوع فرآیند
- سرعت تولید
- فاصله تجهیزات
- ساختار شبکه
- تعداد Driveها
- نیازهای اپراتوری
- الزامات Safety
- نیاز به ثبت اطلاعات
است.
یک معماری مناسب برای یک خط بستهبندی کوچک الزاماً برای یک خط فرآیندی بزرگ مناسب نیست.
مزایای این راهکار
پیادهسازی درست معماری کنترل و مانیتورینگ خط میتواند به این موارد کمک کند:
- هماهنگی بهتر بین ماشینها
- کاهش توقفهای ناشی از عدم هماهنگی
- تشخیص سریعتر Fault
- نمایش واضح وضعیت خط
- کنترل بهتر جریان محصول
- توسعه آسانتر سیستم
- مدیریت بهتر Driveها و تجهیزات
- امکان ثبت و بررسی اطلاعات فرآیند
این راهکار برای چه کاربردهایی مناسب است؟
این معماری میتواند برای بسیاری از خطوط صنعتی استفاده شود، از جمله:
- خطوط بستهبندی
- خطوط صنایع غذایی
- خطوط انتقال مواد
- خطوط مونتاژ
- خطوط پرکن
- خطوط فرآوری
- خطوط کانوایری
- سیستمهای چندماشینه
معماری نهایی باید متناسب با فرآیند واقعی خط طراحی شود.
جمعبندی
کنترل یک خط تولید فراتر از کنترل مستقل چند ماشین است. زمانی که تجهیزات مختلف به یکدیگر وابسته هستند، طراحی منطق هماهنگی، وضعیتهای مشترک، شبکه ارتباطی، مدیریت آلارم و مانیتورینگ مرکزی اهمیت زیادی پیدا میکند.
PLCSEA این نوع سیستم را از سطح کلی خط بررسی میکند تا مشخص شود هر ماشین چه اطلاعاتی باید با بخشهای دیگر تبادل کند، کنترل در چه سطحی انجام شود و اپراتور چگونه بتواند وضعیت کل فرآیند را بهصورت واضح مشاهده و مدیریت کند.