ارتباطات صنعتی؛ زیرساخت تبادل اطلاعات سیستم کنترل
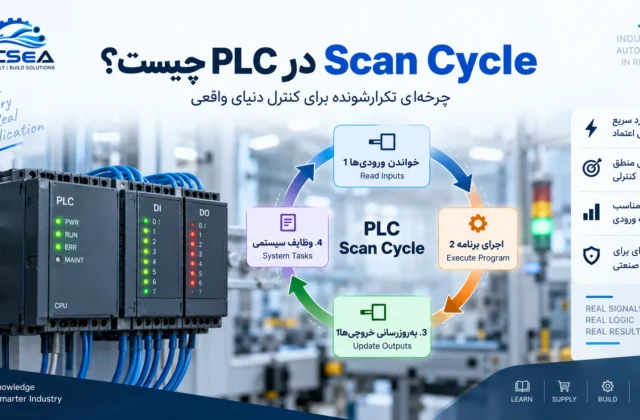
در بسیاری از ماشینآلات و خطوط تولید، PLC دیگر یک کنترلر مستقل نیست.
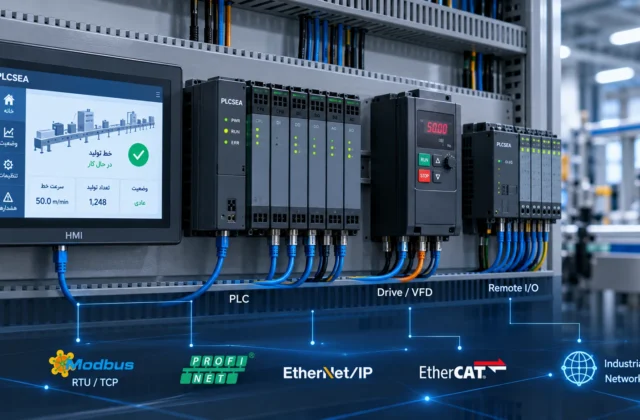
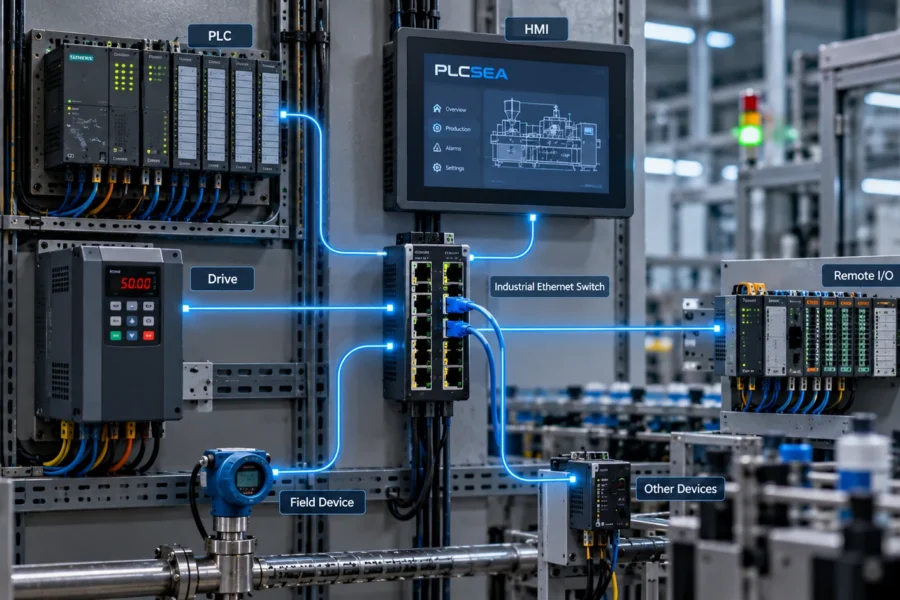
کنترلر باید اطلاعات را با HMI، درایوها، Remote I/O، تجهیزات اندازهگیری یا سایر سیستمهای کنترل مبادله کند.
عملکرد صحیح این ارتباطات برای کنترل و مانیتورینگ سیستم اهمیت زیادی دارد؛ زیرا قطع یا انتقال نادرست داده میتواند روی بخشی از فرآیند اثر بگذارد.
طراحی شبکه صنعتی باید بر اساس تجهیزات واقعی، حجم و نوع داده، فاصله تجهیزات، شرایط محیطی و نیازهای سیستم انجام شود.
طراحی معماری ارتباطات
قبل از Configuration تجهیزات، باید مشخص شود هر دستگاه با چه تجهیزی و برای چه هدفی ارتباط برقرار میکند.
برای مثال یک معماری میتواند شامل ارتباطهای زیر باشد:
PLC ↔ HMI
PLC ↔ Drive
PLC ↔ Remote I/O
PLC ↔ Instrument
PLC ↔ PLC
در پروژههای بزرگتر ممکن است چند سطح ارتباطی وجود داشته باشد.
هدف، ایجاد ساختاری است که علاوه بر عملکرد صحیح، عیبیابی و توسعه آینده آن نیز قابل مدیریت باشد.
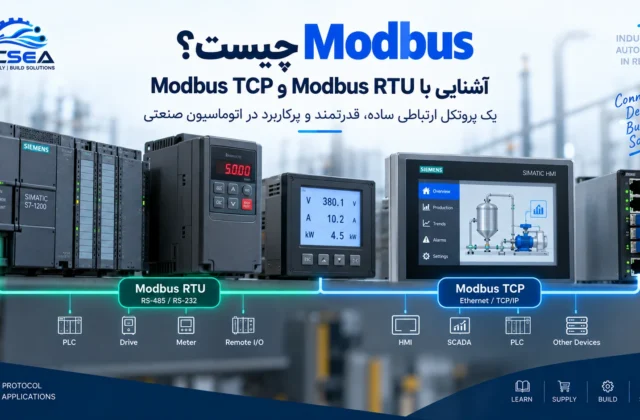
Modbus RTU
Modbus RTU یکی از پروتکلهایی است که در بسیاری از تجهیزات صنعتی مبتنی بر ارتباط سریال استفاده میشود.
در پیادهسازی این ارتباط مواردی مانند:
- Master/Client و Slave/Server متناسب با تجهیز
- Device Address
- Baud Rate
- Parity
- Data Bits
- Stop Bits
- Register Mapping
- Function Code
- Timeout
- مدیریت خطای ارتباط
بررسی میشوند.
صرف یکسانبودن Baud Rate برای ایجاد ارتباط صحیح کافی نیست؛ Mapping دادهها و تنظیمات دو طرف نیز باید با مستندات تجهیزات مطابقت داشته باشند.
Modbus TCP
در تجهیزاتی که ارتباط Ethernet دارند، Modbus TCP میتواند برای تبادل اطلاعات میان کنترلرها و تجهیزات سازگار استفاده شود.
در این ساختار مواردی مانند:
- IP Address
- Subnet
- Port
- Client/Server Configuration
- Register Mapping
- Timeout
- Connection Status
بررسی میشوند.
ساختار شبکه باید به شکلی طراحی شود که شناسایی تجهیزات و عیبیابی ارتباط در آینده ساده باشد.
ارتباط PLC و HMI
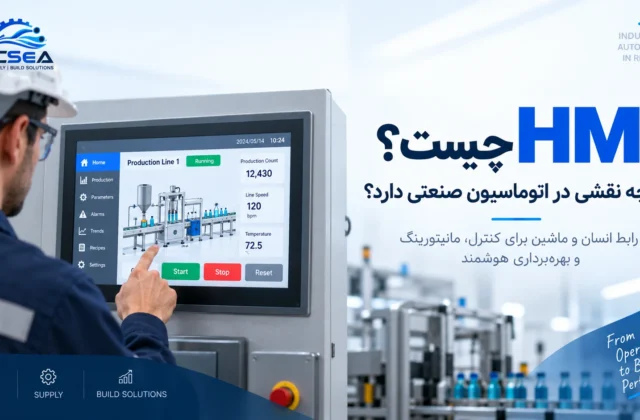
ارتباط PLC و HMI یکی از رایجترین بخشهای سیستم کنترل است.
HMI برای نمایش وضعیت ماشین و ارسال فرمانها نیاز به تبادل اطلاعات منظم با PLC دارد.
در این ارتباط میتوان دادهها را در گروههایی مانند:
- Command
- Status
- Parameters
- Alarm
- Diagnostics
- Recipe
- Process Values
سازماندهی کرد.
ساختار مناسب Tagها و Mapping اطلاعات باعث میشود توسعه HMI و برنامه PLC در آینده سادهتر شود.
ارتباط PLC و Drive
درایوها میتوانند از طریق سیگنالهای سختافزاری یا شبکه با PLC ارتباط داشته باشند.
در ارتباط شبکهای، بسته به قابلیت تجهیزات، اطلاعاتی مانند:
- Run Command
- Direction
- Speed Reference
- Ready
- Running
- Fault
- Actual Speed
- Diagnostic Data
قابل تبادل هستند.
نوع دادههای قابل استفاده و روش Mapping کاملاً به Drive، PLC و پروتکل مورد استفاده وابسته است.
Remote I/O
در ماشینها و خطوط گسترده، انتقال تمام سیمهای سنسورها و عملگرها به یک تابلو مرکزی همیشه بهترین معماری نیست.
Remote I/O میتواند نقاط ورودی و خروجی را نزدیکتر به تجهیزات فیزیکی قرار دهد و دادهها را از طریق شبکه به کنترلر منتقل کند.
در طراحی این ساختار باید تعداد I/O، نوع سیگنالها، شبکه مورد استفاده، شرایط محیطی و رفتار سیستم هنگام قطع ارتباط بررسی شود.
ارتباط با تجهیزات اندازهگیری
بسیاری از تجهیزات مانند:
- Power Meter
- Temperature Controller
- Weight Controller
- Flow Meter
- Pressure Transmitter
- دستگاههای اندازهگیری و کنترل فرآیند
امکان ارتباط دیجیتال با PLC را دارند.
در صورت وجود پروتکل مناسب میتوان دادههای موردنیاز را مستقیماً دریافت و در منطق PLC یا HMI استفاده کرد.
قبل از پیادهسازی باید مستندات ارتباطی و Register Map تجهیز بررسی شود.
Mapping و ساختار داده
یکی از بخشهای مهم ارتباطات صنعتی، تعریف ساختار مشخص برای دادههای مبادلهشده است.
اگر Mapping بدون نظم انجام شود، عیبیابی و توسعه سیستم در آینده دشوار خواهد شد.
بسته به پروژه، دادهها میتوانند به گروههایی مانند Command، Status، Process Data، Alarm و Diagnostics تقسیم شوند.
همچنین نوع داده، Byte/Word Ordering و نحوه تفسیر مقادیر باید بین دو سمت ارتباط مشخص باشد.
مدیریت قطع ارتباط
شبکه صنعتی باید برای شرایطی که ارتباط برقرار نیست نیز رفتار مشخصی داشته باشد.
برای مثال باید تعیین شود:
- PLC چگونه قطع ارتباط را تشخیص میدهد؟
- آیا Alarm ایجاد میشود؟
- آخرین مقدار دریافتشده معتبر باقی میماند؟
- خروجی یا فرمان مرتبط چه رفتاری خواهد داشت؟
- پس از بازگشت ارتباط چه اتفاقی میافتد؟
پاسخ این موارد به نوع تجهیز و فرآیند بستگی دارد و باید در طراحی سیستم مشخص شود.
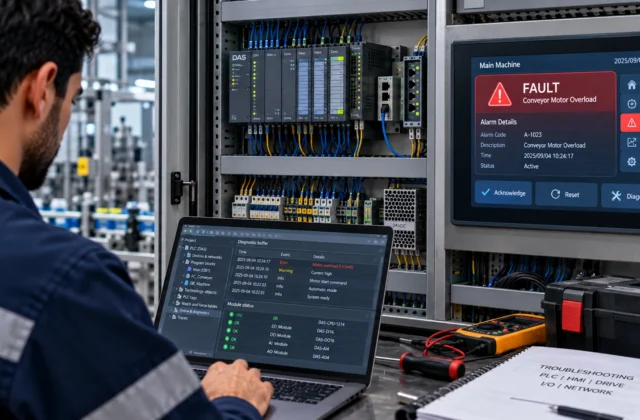
Diagnostics شبکه
وجود Communication Fault بدون اطلاعات بیشتر، عیبیابی را دشوار میکند.
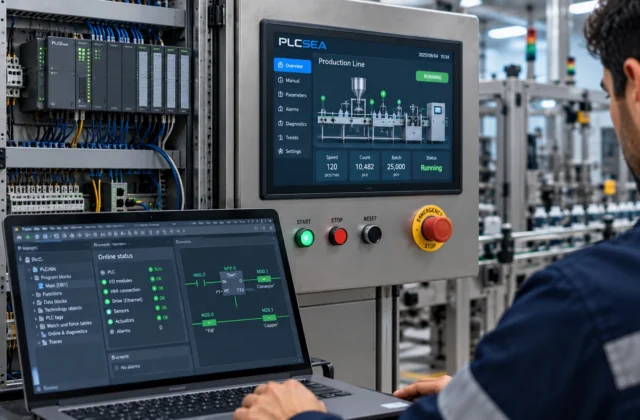
در صورت پشتیبانی تجهیزات، وضعیت ارتباط میتواند در PLC و HMI مانیتور شود.
اطلاعات Diagnostic میتواند برای تشخیص مواردی مانند:
- Device Offline
- Timeout
- Invalid Response
- Configuration Error
- Data Error
استفاده شود.
هدف این است که تکنسین بتواند محدوده مشکل را سریعتر شناسایی کند.
عیبیابی مشکلات ارتباطی
مشکل شبکه همیشه نرمافزاری نیست.
فرآیند عیبیابی ممکن است شامل بررسی:
- کابل و Connector
- تغذیه تجهیزات
- Termination در شبکههای مربوط
- آدرس تجهیزات
- IP Configuration
- پارامترهای Serial
- Register Mapping
- Configuration PLC
- Configuration تجهیز
- Timeout و Response
- وضعیت تجهیزات شبکه
باشد.
بررسی مرحلهای کمک میکند مشکل بدون تغییرات تصادفی در Configuration پیدا شود.
مستندسازی شبکه
برای نگهداری سیستم، اطلاعات شبکه باید تا حد امکان مستند باشد.
بسته به Scope پروژه، مستندات میتوانند شامل:
- لیست تجهیزات
- IP Addressها
- Device Addressها
- توپولوژی
- تنظیمات ارتباطی
- Register Map
- Mapping داده
- Backup Configuration
باشند.
این اطلاعات در زمان توسعه یا عیبیابی آینده ارزش زیادی دارند.
این سرویس برای چه پروژههایی مناسب است؟
خدمات شبکه و ارتباطات صنعتی میتواند برای:
- ماشینآلات دارای PLC و HMI
- ارتباط PLC و Drive
- سیستمهای Remote I/O
- خطوط تولید
- سیستمهای مانیتورینگ
- تجهیزات مبتنی بر Modbus
- اتصال تجهیزات اندازهگیری به PLC
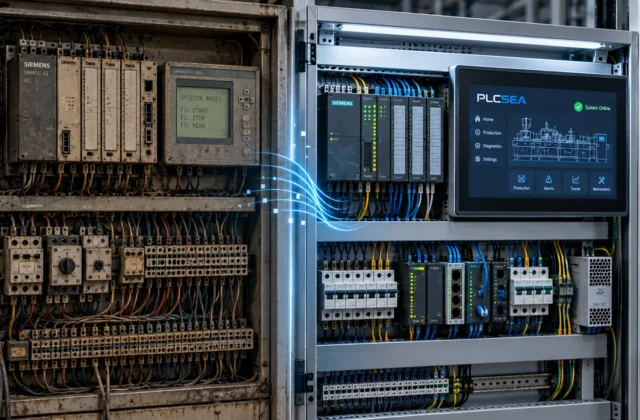
- پروژههای Retrofit
- ارتباط چند کنترلر
- رفع مشکلات Communication
استفاده شود.
خروجی پروژه
بسته به Scope پروژه، خروجی میتواند شامل طراحی توپولوژی، Configuration تجهیزات، تنظیم ارتباط PLC و تجهیزات، Mapping داده، Diagnostics، تست Communication و مستندسازی تنظیمات شبکه باشد.
پروتکل و معماری نهایی پس از بررسی تجهیزات واقعی و قابلیتهای آنها تعیین میشود.
جمعبندی
شبکه صنعتی فقط اتصال چند کابل و تنظیم IP نیست.
برای ایجاد ارتباط پایدار باید توپولوژی، Configuration، ساختار داده، Diagnostics و رفتار سیستم هنگام قطع ارتباط بهصورت یکپارچه طراحی شوند.
این موضوع بهخصوص زمانی اهمیت پیدا میکند که PLC، HMI، Drive و تجهیزات مختلف باید بهعنوان اجزای یک سیستم کنترل واحد با یکدیگر کار کنند.