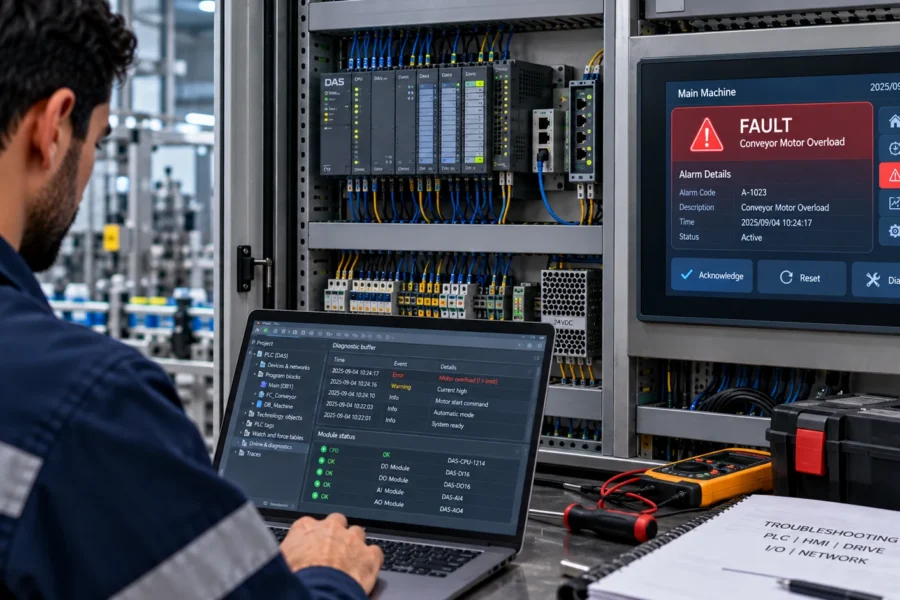
عیبیابی سیستم کنترل از نشانه خطا شروع میشود، نه حدس
توقف یک ماشین میتواند دلایل بسیار متفاوتی داشته باشد.
ممکن است PLC در وضعیت Run باشد اما یک سنسور شرط لازم برای ادامه Sequence را ایجاد نکند. ممکن است Drive آماده باشد اما فرمان صحیح دریافت نکند، یا ارتباط HMI و PLC قطع شده باشد در حالی که بخش اصلی ماشین همچنان فعال است.
به همین دلیل عیبیابی مناسب با تعویض تصادفی تجهیزات شروع نمیشود.
ابتدا رفتار سیستم، Alarmها، وضعیت تجهیزات و شرایط وقوع خطا بررسی میشوند تا محدوده مشکل مشخص شود.
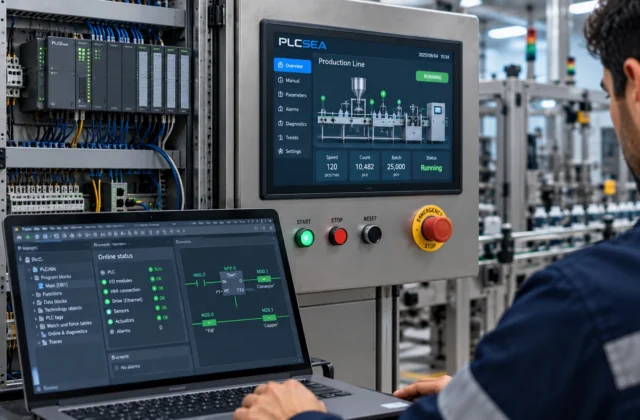
بررسی وضعیت PLC
PLC یکی از اولین نقاط بررسی در سیستم کنترل است، اما وجود خطا در ماشین لزوماً به معنی خرابی PLC نیست.
در این مرحله، بسته به سیستم، مواردی مانند زیر بررسی میشوند:
- وضعیت Run/Stop
- Diagnosticهای کنترلر
- وضعیت ماژولهای I/O
- خطاهای سختافزاری
- وضعیت Communication
- وضعیت متغیرهای مرتبط با Fault
- شرایط Interlock و Permissive
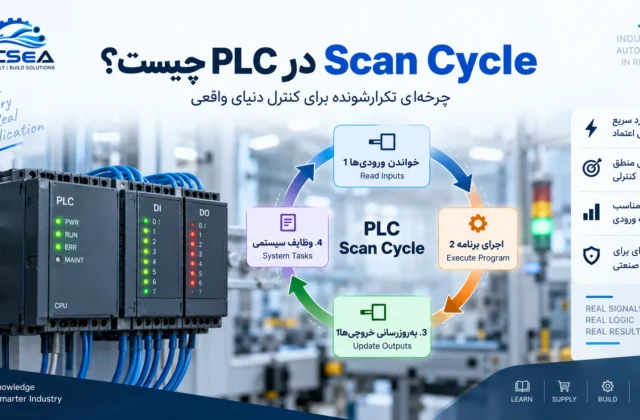
- مرحله فعلی Sequence
هدف، مشخصکردن وضعیت واقعی کنترلر و ارتباط آن با مشکل مشاهدهشده است.
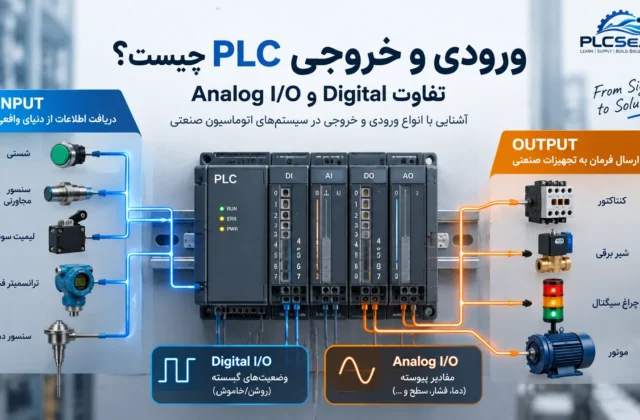
بررسی ورودی و خروجیها
بخش قابل توجهی از مشکلات ماشین میتواند به مسیر سیگنال میان تجهیزات فیزیکی و PLC مربوط باشد.
برای ورودیها مواردی مانند:
- وضعیت سنسور
- سیمبندی
- تغذیه
- سیگنال ورودی PLC
- Mapping نرمافزاری
بررسی میشوند.
برای خروجیها نیز مسیر فرمان از منطق PLC تا تجهیز نهایی بررسی میشود.
این روش کمک میکند مشخص شود مشکل از برنامه، ماژول I/O، سیمبندی یا تجهیز فیزیکی است.
بررسی Sequence و منطق برنامه
گاهی تمام تجهیزات بهصورت مستقل سالم هستند اما ماشین وارد مرحله بعد نمیشود.
در چنین شرایطی Sequence و شرایط انتقال میان مراحل بررسی میشوند.
برای مثال ممکن است:
- یک شرط تکمیل نشده باشد
- Timeout فعال شده باشد
- یک Interlock برقرار نباشد
- وضعیت قبلی Sequence بهدرستی Reset نشده باشد
- Feedback مورد انتظار دریافت نشده باشد
بررسی ساختاریافته منطق برنامه میتواند علت توقف فرآیند را بدون تغییرات غیرضروری مشخص کند.
بررسی Interlock و Permissive
یکی از خطاهای رایج در عیبیابی این است که تجهیز سالم است اما فرمان اجرا نمیشود.
در این وضعیت باید مشخص شود آیا PLC اصولاً اجازه اجرای فرمان را صادر کرده است یا خیر.
شرایط Interlock و Permissive میتوانند به وضعیت تجهیزات دیگر، سنسورها، Mode سیستم، Faultها یا شرایط فرآیندی وابسته باشند.
شناسایی شرطی که مانع اجرای فرمان شده است معمولاً سریعتر و مطمئنتر از تغییر مستقیم برنامه خواهد بود.
عیبیابی HMI
مشکلات HMI میتوانند مستقل از عملکرد PLC باشند یا از ارتباط میان این دو سیستم ناشی شوند.
موارد قابل بررسی میتواند شامل:
- عدم نمایش صحیح Tagها
- فرمانهایی که به PLC منتقل نمیشوند
- مقادیر نادرست
- Alarmهای نامشخص
- قطع Communication
- مشکلات دسترسی کاربران
- ناسازگاری تنظیمات ارتباطی
باشد.
در این مرحله مشخص میشود مشکل در HMI، شبکه، PLC یا Mapping داده قرار دارد.
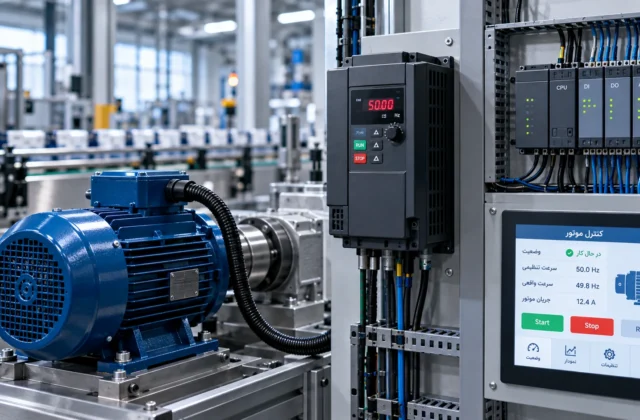
عیبیابی Drive و تجهیزات حرکتی
اگر سیستم شامل Inverter، Servo Drive یا سایر تجهیزات حرکتی باشد، وضعیت آنها نیز باید همراه با PLC بررسی شود.
بسته به تجهیزات، مواردی مانند:
- Fault Code
- Ready Status
- Enable
- Run Command
- Reference
- Feedback
- Communication
- پارامترهای مرتبط
بررسی میشوند.
هدف این است که مشخص شود PLC چه فرمانی صادر کرده و Drive چه وضعیت یا خطایی را گزارش میکند.
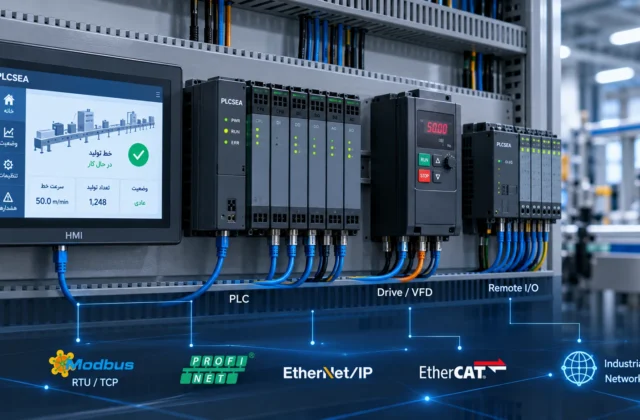
عیبیابی شبکه و ارتباطات صنعتی
قطع یا ناپایداری ارتباط میتواند بخشهای مختلف سیستم کنترل را تحت تأثیر قرار دهد.
مشکل ممکن است به تنظیمات، کابل، توپولوژی، آدرسدهی، تجهیزات شبکه یا Configuration نرمافزاری مربوط باشد.
بسته به سیستم، ارتباطهایی مانند:
PLC ↔ HMI
PLC ↔ Drive
PLC ↔ Remote I/O
PLC ↔ سایر کنترلرها
بررسی میشوند.
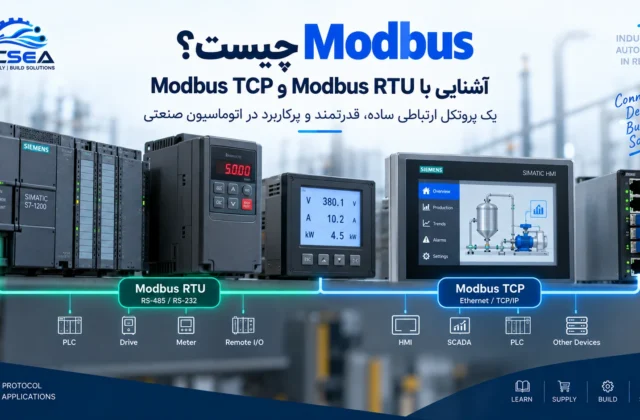
در سیستمهای مبتنی بر Modbus نیز Addressing، پارامترهای ارتباطی و Mapping دادهها میتوانند بخشی از بررسی باشند.
خطاهای متناوب و غیرقابل تکرار
بعضی مشکلات دائمی نیستند.
ممکن است ماشین چند ساعت بهدرستی کار کند و سپس بدون الگوی واضح متوقف شود.
در این موارد ثبت شرایط وقوع خطا اهمیت زیادی دارد.
بررسی Alarm History، وضعیت متغیرهای مرتبط، زمان وقوع، شرایط فرآیند و الگوی تکرار میتواند به محدودکردن دامنه مشکل کمک کند.
در بعضی پروژهها ممکن است برای تشخیص چنین خطاهایی نیاز به اضافهکردن Diagnostics یا Logging مناسب باشد.
اصلاح مشکل پس از شناسایی علت
پس از مشخصشدن علت، نوع اصلاح به منبع مشکل بستگی دارد.
ممکن است اصلاح شامل:
- تغییر Configuration
- اصلاح Mapping
- اصلاح بخشی از منطق PLC
- اصلاح HMI
- تنظیم ارتباط
- تغییر پارامتر تجهیز
- اصلاح سیمبندی
- تعمیر یا تعویض تجهیز معیوب
باشد.
تغییر نرمافزار بدون مشخصشدن علت اصلی خطا میتواند مشکل جدیدی ایجاد کند؛ بنابراین اصلاح برنامه باید بخشی از فرآیند تشخیص باشد، نه اولین واکنش به هر Fault.
Backup قبل از تغییرات
در صورت امکان، قبل از ایجاد تغییر در برنامه یا Configuration، وضعیت موجود سیستم و نسخههای نرمافزاری ثبت و Backup تهیه میشود.
این موضوع بهخصوص در ماشینهای قدیمی اهمیت دارد؛ زیرا ممکن است نسخه موجود روی PLC با فایلهایی که قبلاً ذخیره شدهاند یکسان نباشد.
وجود Backup امکان مقایسه تغییرات و بازگشت کنترلشده را فراهم میکند.
این سرویس برای چه مشکلاتی مناسب است؟
این سرویس میتواند برای شرایطی مانند:
- توقف غیرمنتظره ماشین
- اجرا نشدن یک مرحله از Sequence
- عمل نکردن موتور یا عملگر
- خطای PLC یا I/O
- قطع ارتباط PLC و HMI
- Fault در Drive
- مشکلات شبکه صنعتی
- عملکرد نادرست سنسورها
- Alarmهای تکرارشونده
- مشکلات ایجادشده پس از تغییر تجهیزات
- ماشینهای قدیمی با مستندات ناقص
مورد استفاده قرار گیرد.
اطلاعات مفید برای شروع عیبیابی
برای بررسی اولیه، داشتن اطلاعات دقیق میتواند زمان تشخیص مشکل را کاهش دهد.
اطلاعات مفید شامل:
- مدل PLC و HMI
- مدل تجهیزات مرتبط
- عکس تابلو کنترل
- تصویر یا کد Alarm
- توضیح رفتار ماشین
- زمان و شرایط وقوع خطا
- Backup برنامه در صورت وجود
- نقشه برق در صورت وجود
- تغییرات اخیر ماشین
است.
هرچه وضعیت اولیه سیستم بهتر مستند شده باشد، امکان بررسی هدفمندتر خواهد بود.
خروجی بررسی فنی
خروجی به Scope پروژه و نوع مشکل بستگی دارد و میتواند شامل شناسایی علت خطا، اصلاح نرمافزار یا Configuration، تنظیم تجهیزات، پیشنهاد اصلاح سختافزاری، ثبت تغییرات و تهیه Backup نسخه اصلاحشده باشد.
اگر بررسی نشان دهد مشکل خارج از محدوده سیستم کنترل است، این موضوع نیز باید بهصورت مشخص اعلام شود.
جمعبندی
عیبیابی سیستم اتوماسیون زمانی مؤثر است که مسیر خطا از فرآیند و تجهیز واقعی تا منطق کنترل بررسی شود.
PLC، HMI، I/O، Drive و شبکه اجزای یک سیستم واحد هستند و بررسی جداگانه یک بخش بدون توجه به ارتباط آن با سایر تجهیزات میتواند تشخیص را دشوار کند.
هدف، پیدا کردن علت اصلی مشکل و انجام اصلاحی است که بتوان نتیجه آن را بررسی و مستند کرد.