کابل پروگرام PLC چیست؟
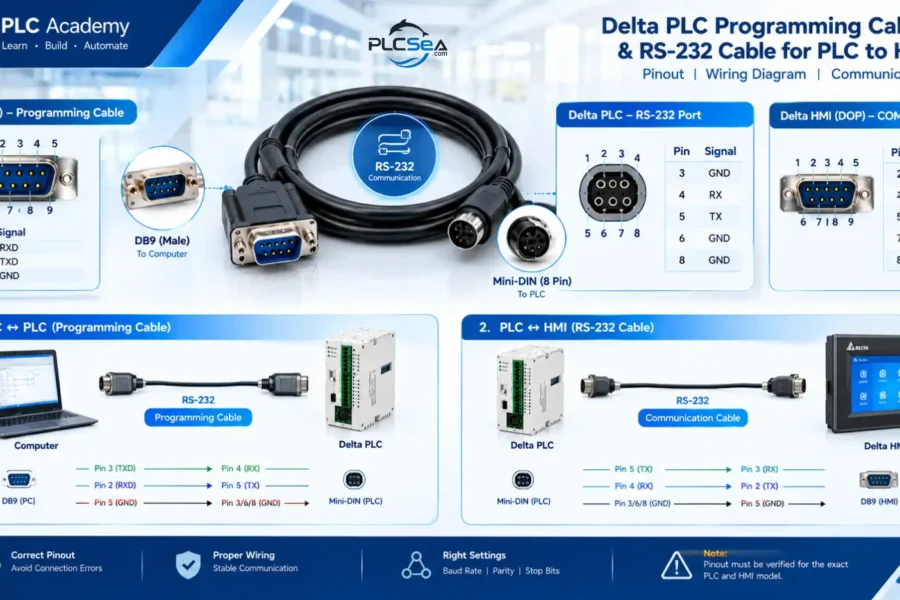
کابل پروگرام یا Programming Cable برای برقراری ارتباط بین کامپیوتر و PLC استفاده میشود تا نرمافزار برنامهنویسی بتواند برنامه را به PLC منتقل کند، برنامه موجود را دریافت کند، PLC را مانیتور کند و در برخی مدلها اطلاعات و تنظیمات کنترلی را بررسی کند.
در PLCهای Delta، نوع کابل و کانکتور موردنیاز به مدل PLC و نوع پورت ارتباطی آن بستگی دارد.
اتصال کامپیوتر به PLC
ساختار کلی ارتباط به شکل زیر است:
PC → Programming Cable → PLC
در کامپیوترهای جدید معمولاً پورت RS-232 وجود ندارد؛ بنابراین ممکن است از مبدل USB به RS-232 استفاده شود.
کابل RS-232 برای اتصال PLC به HMI
برای ارتباط مستقیم بین PLC و HMI، در مدلهایی که هر دو دستگاه از RS-232 پشتیبانی میکنند، میتوان از ارتباط سریال RS-232 استفاده کرد.
ساختار کلی اتصال:
PLC → RS-232 Cable → HMI
در یک اتصال معمول RS-232، مسیرهای اصلی ارتباط عبارتاند از:
TX به RX
خروجی ارسال یک دستگاه باید به ورودی دریافت دستگاه مقابل متصل شود:
TX → RX
RX به TX
به همین شکل:
RX → TX
GND به GND
زمین سیگنال دو دستگاه نیز باید به یکدیگر متصل شود:
GND → GND
Pinout پورت RS-232 در PLC دلتا
یکی از نمونههای مستندشده در PLCهای Delta، پورت RS-232 با پایههای زیر است:
| Pin | Signal |
|---|---|
| 3 | GND |
| 4 | RX |
| 5 | TX |
| 6 | GND |
| 8 | GND |
این Pinout مربوط به مدل/خانوادهای است که در Manual مربوطه مستند شده و نباید بدون بررسی Manual به تمام PLCهای Delta تعمیم داده شود.
Pinout پورت RS-232 در HMI دلتا
در برخی HMIهای Delta، COM1 میتواند RS-232 باشد. برای نمونه، در بعضی مدلهای DOP، پایههای RS-232 شامل موارد زیر هستند:
| Pin | Signal |
|---|---|
| 2 | RXD |
| 3 | TXD |
| 5 | GND |
| 7 | RTS |
| 8 | CTS |
در بعضی مدلها و حالتهای کاری، پورت COM میتواند به RS-485 یا RS-422 نیز اختصاص پیدا کند. بنابراین شماره پایهها را نمیتوان برای تمام HMIهای Delta یکسان در نظر گرفت.
نمونه سیمبندی PLC و HMI با RS-232
برای یک Pinout مشخص، اتصال اصلی میتواند به صورت زیر باشد:
HMI TXD  ─────────► PLC RX
HMI RXD  ◄───────── PLC TX
HMI GND  ────────── PLC GND
یا به صورت مفهومی:
        RS-232
PLC                    HMI

TX  ─────────────────► RX
RX  ◄───────────────── TX
GND ────────────────── GND
تفاوت کابل پروگرام و کابل PLC به HMI
کابل پروگرام
برای ارتباط:
Computer ↔ PLCاستفاده میشود.
کاربردهای آن شامل انتقال برنامه، مانیتورینگ و تنظیمات PLC است.
کابل ارتباط PLC و HMI
برای ارتباط:
PLC ↔ HMIاستفاده میشود.
در این حالت HMI میتواند اطلاعات PLC را بخواند و بر اساس پروتکل و تنظیمات ارتباطی، دادهها را به PLC ارسال کند.
تنظیمات ارتباط RS-232
صرفاً اتصال سیمها برای برقراری ارتباط کافی نیست. دو دستگاه باید از نظر تنظیمات ارتباطی نیز با یکدیگر هماهنگ باشند.
پارامترهای مهم عبارتاند از:
Baud Rate
سرعت انتقال داده، مانند:
9600
19200
38400
و مقادیر دیگر که باید مطابق تنظیمات دستگاه و پروتکل انتخاب شوند.
Data Bits
تعداد بیتهای داده، معمولاً 7 یا 8 بیت بسته به پروتکل.
Parity
مانند:
- None
- Even
- Odd
Stop Bits
معمولاً 1 یا 2 بیت.
Station Address
در پروتکلهایی مانند Modbus، آدرس Station یا Slave نیز باید صحیح تنظیم شود.
Communication Protocol
PLC و HMI باید از پروتکل و Driver سازگار استفاده کنند؛ برای مثال بسته به مدل و نرمافزار ممکن است پروتکلهای مختلفی قابل استفاده باشند.
نکات مهم هنگام ساخت کابل
ابتدا مدل دقیق PLC را مشخص کنید
عبارت «PLC دلتا» به تنهایی برای تعیین Pinout کافی نیست. خانواده و مدل دقیق PLC باید مشخص شود.
مدل دقیق HMI را بررسی کنید
در HMI نیز باید مشخص شود که کدام COM Port برای RS-232 استفاده میشود و آن پورت در چه Modeای تنظیم شده است.
TX و RX را اشتباه وصل نکنید
یکی از رایجترین خطاها اتصال مستقیم TX به TX و RX به RX است.
در ارتباط معمول بین دو دستگاه باید:
TX → RX
RX → TX
باشد.
GND را بررسی کنید
قطع بودن Signal Ground نیز میتواند باعث عدم برقراری ارتباط شود.
قبل از اتصال، Pinout را بررسی کنید
حتی اگر کانکتور دو دستگاه ظاهراً یکسان باشد، نباید صرفاً بر اساس شکل کانکتور سیمبندی انجام شود.
شماره پایهها و عملکرد هر پایه باید از Manual همان مدل بررسی شود.
عیبیابی ارتباط PLC و HMI
PLC و HMI هیچ ارتباطی ندارند
ابتدا این موارد را بررسی کنید:
- TX و RX
- GND
- شماره COM Port
- Mode پورت
- Baud Rate
- Parity
- Stop Bits
- Station Address
- Protocol/Driver
- سلامت کابل و کانکتورها
ارتباط گاهی قطع میشود
در این حالت موارد زیر نیز اهمیت دارند:
- کیفیت کابل
- طول کابل
- نویز الکتریکی
- عبور کابل ارتباطی در کنار کابلهای قدرت
- اتصال صحیح Shield در صورت استفاده
- کیفیت کانکتورها
- تنظیمات صحیح ارتباطی
آیا Pinout تمام PLC و HMIهای Delta یکسان است؟
خیر.
این نکته یکی از مهمترین بخشهای مقاله است.
Delta خانوادههای مختلف PLC و HMI و همچنین مدلهای مختلفی از پورتهای ارتباطی دارد. حتی در یک HMI ممکن است یک COM Port بر اساس Mode انتخابشده به RS-232، RS-422 یا RS-485 اختصاص داده شود.
بنابراین بهتر است به جای ارائه یک Pinout به عنوان «Pinout تمام PLCهای Delta»، برای هر مدل یا خانواده، Pinout مستند همان دستگاه ارائه شود.
جمعبندی
ساخت کابل پروگرام PLC و کابل ارتباطی RS-232 بین PLC و HMI از نظر اصول ارتباط سریال ساده است، اما مهمترین بخش آن شناخت دقیق Pinout مدل موردنظر است.
در اتصال RS-232 معمولاً سه سیگنال اصلی اهمیت دارند:
TX → RX
RX → TX
GND → GND
اما شماره پایههای این سیگنالها میتواند بین مدلهای مختلف PLC و HMI متفاوت باشد. به همین دلیل قبل از ساخت کابل باید Manual دستگاه بررسی شود.